


噴嘴性能測量:關鍵指標與方法
精確的噴嘴性能測試可避免昂貴的生產失敗。在我們於月辰精密科技的15+年來,磨損的噴嘴因覆蓋不穩定導致產品被拒收12萬美元,每年浪費4萬+加侖。本指南涵蓋四項關鍵測量——流量、噴霧模式、液滴大小及壓力流量特性,並依據我們品質控制實驗室的測試規範。
為什麼效能測試很重要
噴嘴劣化是漸進且在生產失敗前不易察覺的。[全錐形噴嘴](/products/full-cone-nozzles/16.html)若超額流量10%,每月浪費3,650加侖(每日8小時運轉),同時影響塗層附著力或冷卻效能。
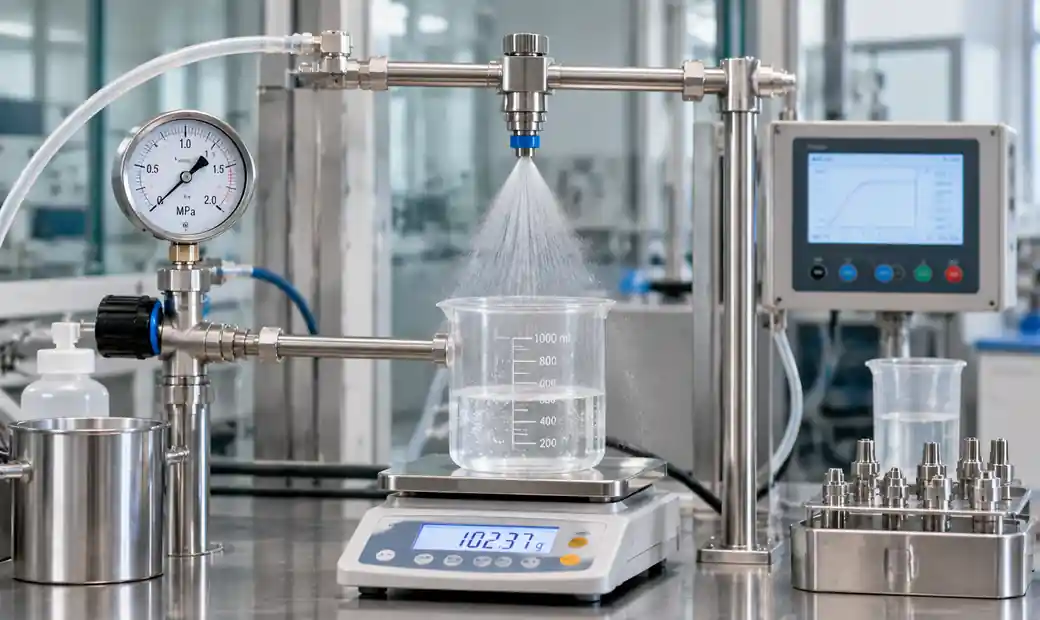 品質控制實驗室中的噴嘴性能測試設備,展示流量測量裝置
根據[噴塗系統公司](https://www.spray.com/blog/why-is-nozzle-maintenance-important 年)的研究,即使是5%的孔洞磨損也會在精密應用中造成覆蓋缺口。測試能在造成材料浪費(10-40%過量消耗)、產品缺陷(模式變形)、能量損失(泵效率下降8-15%)或合規違規(允許流量超標)前,識別磨損。
流量測試方法
流量必須符合製造商規格,精度±%或一般工業用途±10%。
重力法
[空氣霧化噴嘴](/products/air-atomizing-nozzles/18.html)及關鍵應用的實驗室標準。設備:分析天平(±0.1g)、碼錶(±0.01秒)、壓力計(±0.5% FSA)、溫度計。
流程: 穩定壓力→收集噴霧60-300秒→稱重質量→計算Q = (質量×SG)/時間→,重複3×平均。
根據[穿戴研究](https://www.mdpi.com/2076-3417/12/2/889)的更換門檻:
- 5%:精密塗層、製藥、食品加工
- 10%:標準工業應用
- 15%:非關鍵沖洗、粉塵抑制 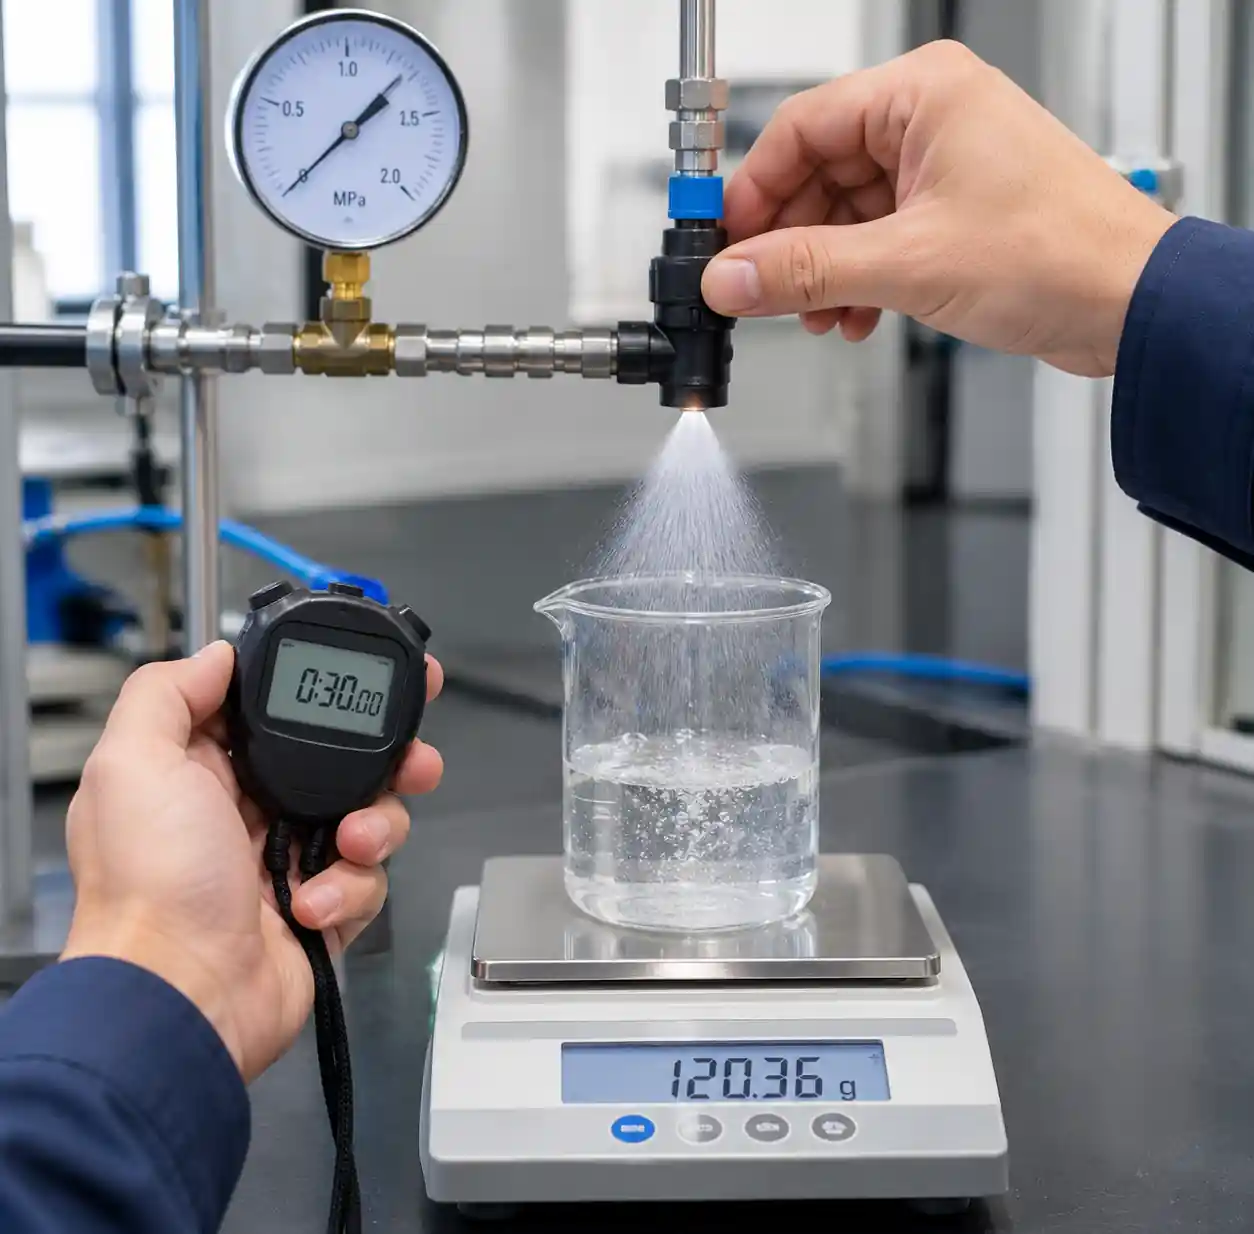 技術人員使用精密刻度對工業噴嘴進行重力流量測試
體積法
[槽類清洗噴嘴](/products/tank-clean-nozzle-tank-clean-machine/13.html)現場測試:在校準容器中收集,→時間到體積標記 → Q = 體積 / 時間。命中率:±3-5%。
流量計比較
| 電表類型 | 準確度 | 最佳 | 限制 |
|---|---|---|---|
| 電磁 | ±0.5% | 水基系統 | 需要導電率 >5 μS/cm |
| 渦輪 | ±0.25-1% | 乾淨、低黏度 | 結球/磨損會影響準確度 |
| 科里奧利 | ±0.1% | 黏性、多相 | 高成本,壓降 |
| 正位移 | ±0.5% | 油類、化學品 | 不適用於磨料 |
[環保署規範](https://www.epa.gov/system/files/documents/2023-11/ws-outdoor-irrigation-dukes_sprinkler_nozzle_test_report_508.pdf)要求每年校正驗證。
噴霧模式分析
模式測試能發現流速測試忽略的磨損、堵塞或缺陷。噴嘴可能通過流量測試,但產生扭曲的圖案會導致應用失敗。
圖案機測試
收集多管噴霧以繪製體積分布並計算變異係數(CV)。
設置:20-50 條收集管,間距 2-5 公分→噴嘴距離 50 公分→([ISO 5682-1](https://www.iso.org/standard/35161.html)),收集 1-3 分鐘→壓力±2%)。
分析: 計算平均體積→標準差 → CV = (標準差 / 平均值) × 100%
接受:
- CV <10%):優秀(精準農業、塗料)- CV 10-15%:可接受的工業用途- CV >15%):替換
[研究](https://www.mdpi.com/2624-7402/7/5/139/pdf)顯示CV為<7%,適用於[平扇噴嘴](/products/flat-fan-nozzles/14.html)在精密噴霧中。 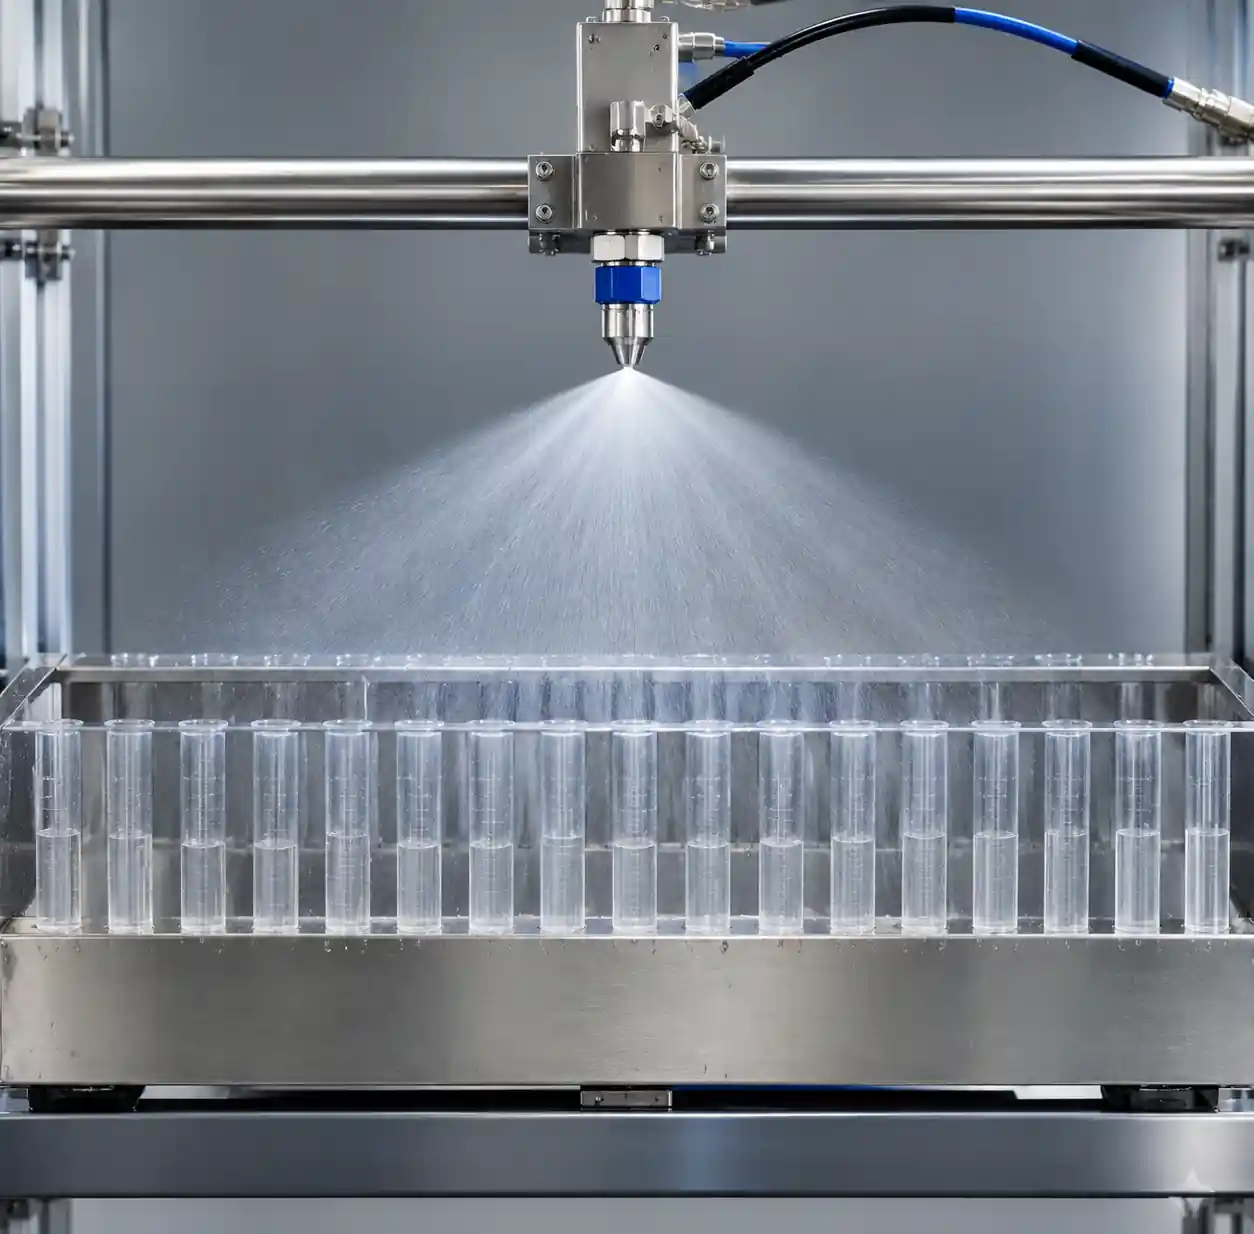 採樣器測試設備,配備收集管,顯示噴霧分布分析
視覺檢查
現場驗證方法是噴灑在乾淨的表面上。檢查:中心線周圍對稱,銳利的濕乾邊緣,完整錐形中沒有空心,沒有尾部。缺陷表示:條紋(部分堵塞)、重中央/弱邊(磨損)、不對稱花紋(刀尖損壞)。
雷射測量
非接觸式捕捉:噴霧角度(±0.5°)、圖案寬度、對稱性分析、動態穩定性。對於氣體清洗應用中的[空心錐形噴嘴](/products/hollow-cone-nozzles/21.html)至關重要。
液滴大小測量
液滴尺寸分布(DSD)決定覆蓋效率、蒸發速率、漂移勢及表面交互作用。相同流量在不同水滴大小間產生截然不同的結果。
關鍵參數
| 參數 | 定義 | 意義 |
|---|---|---|
| Dv10 | 體積比這個小10% | 細分數,漂移勢 |
| Dv50 (VMD) | 體積中位數直徑 | 初級尺寸特徵 |
| Dv90 | 體積比這個小90% | 粗分率,衝擊力 |
| 跨度 | (Dv90 - Dv10)/ Dv50 | 均勻性(較低=較佳) |
[ISO 25358:2018](https://www.iso.org/standard/66412.html)分類為:非常細(<100微米)至極粗(>650微米)。
測量方法
雷射繞射: 業界標準,依 [ISO 13320](https://www.iso.org/es/contents/data/standard/06/91/69111.html) 0.1-3000 微米範圍。測試時間:10-30秒,準確率±2%。用於[細霧噴嘴](/products/fine-misting-fog-nozzles/23.html)顯影。
相位多普勒(PDA): 空間點同時進行尺寸+速度。[研究](https://www.mdpi.com/2624-7402/7/5/139/xml)在點點噴霧繪圖、速度特性分析及兩相流動方面表現優異。
影子攝影: 直接影像以進行校準。[ISO 噴嘴研究](https://orbi.uliege.be/bitstream/2268/200879/1/Manuscript.pdf)與其他方法進行驗證。 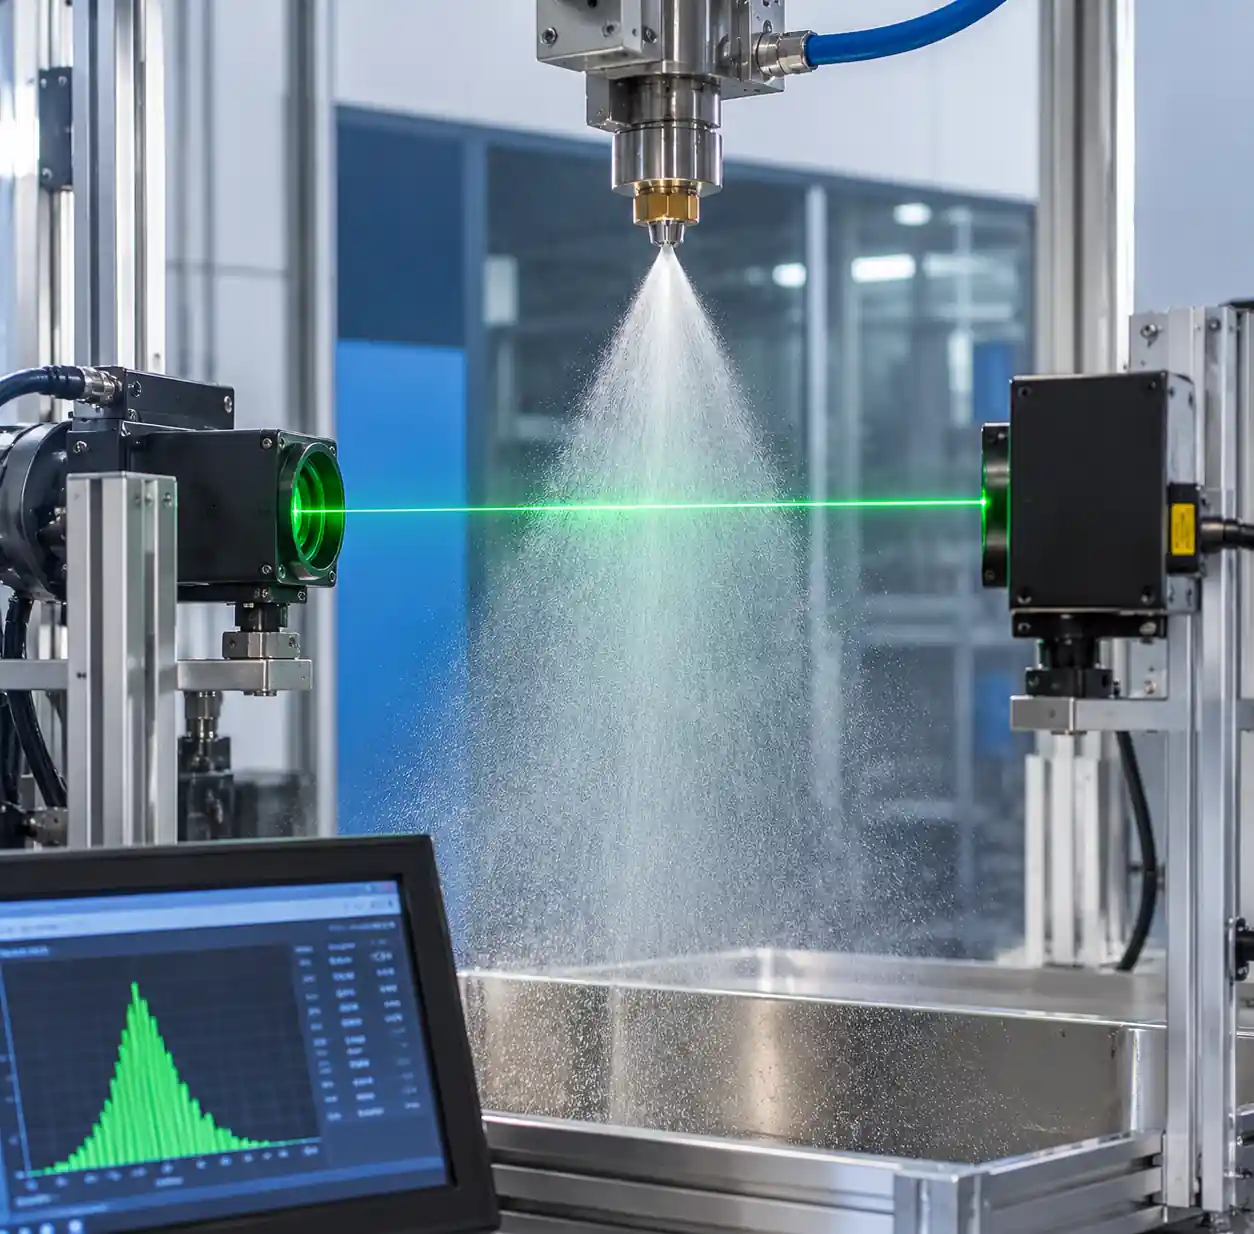 雷射繞射系統測量噴嘴液滴大小分布與可見光噴霧
應用目標
- 加濕:Dv50 = 5-15微米(完全蒸發)
- 塗層:Dv50 = 30-80 微米(覆蓋率無連續)
- 冷卻:Dv50 = 100-400微米(熱傳遞)
- 槽內清潔:Dv50 = 500-2000微米(衝擊力)
壓力-流動特性分析
壓力-流量關係揭示了液壓性能。設計良好的噴嘴遵循 Q = K × √P,其中 K 為流量係數。
放電係數
量化效率與理論流量的差異。[研究](https://www.mdpi.com/2311-5521/8/6/169)顯示設計良好的噴嘴可達成 Cd = 0.92-0.98。
計算:測量實際流量→計算理論 Q = A × √(2ΔP/ρ) → Cd = Qactual / Q理論
解讀:
- 0.95-0.98:優秀且損失極小
- 0.90-0.95:良好,典型工業
- <0.90:損耗高,需優化 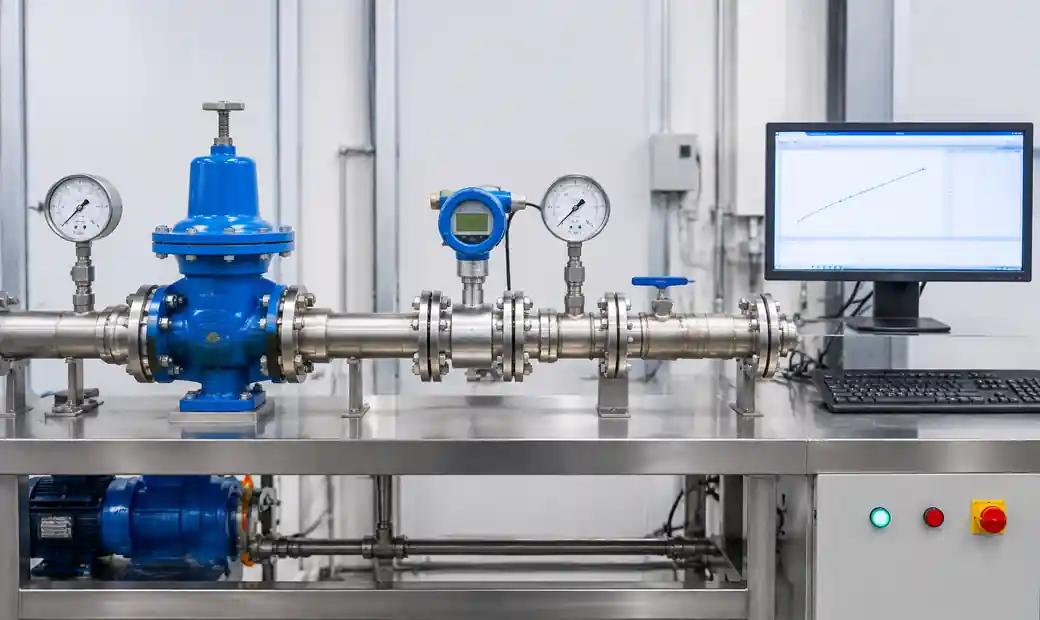 噴嘴K因子測試裝置,顯示壓力調節器與流量測量設備
K因子檢測
K = Q / √P 簡化了系統計算。
規範: 在 5+ 壓力(例如 20、40、60、80、100 PSI)下測試,→測量流量→計算 K 值→驗證 <3% 的變異。
真實噴嘴顯示 Q = K × P^n,其中 n = 0.45-0.52,原因是湍流、雷諾效應、空蝕現象。[NIST研究](https://tsapps.nist.gov/publication/get_pdf.cfm?pub_id=830965)顯示校正過的噴嘴在實驗室間的一致性在0.15%範圍內。
測試頻率與標準
來緊的品管
生產噴嘴的 100% 流量測試。樣本測試(1-5%)以判斷花紋/滴徑大小。限制:流量±3-5%)、型態CV<10%、角度±3°。### 在役排程 | 應用 |間隔 |關鍵指標 |何時更換 |---|---|---|---| | 精密塗層 | 100-200小時 | 流量、CV、液滴大小 | 流量>5%,CV >10% | |水族箱清潔(食品/藥品) |每季500小時 |流量、覆蓋率 |流量>10%,空隙 | |冷卻系統 |每年1000小時/半年 |流量、角度 |流量>15%,堵塞 | |灰塵抑制 |每年2000小時 |流 |流量>20% |
[研究](https://www.spray.com/sv-se/-/media/dam/industrial/usa/sales-material/white-paper/wp106_preempt_nozzle_wear.pdf)顯示在80%故障門檻時主動更換,停機時間減少65%。 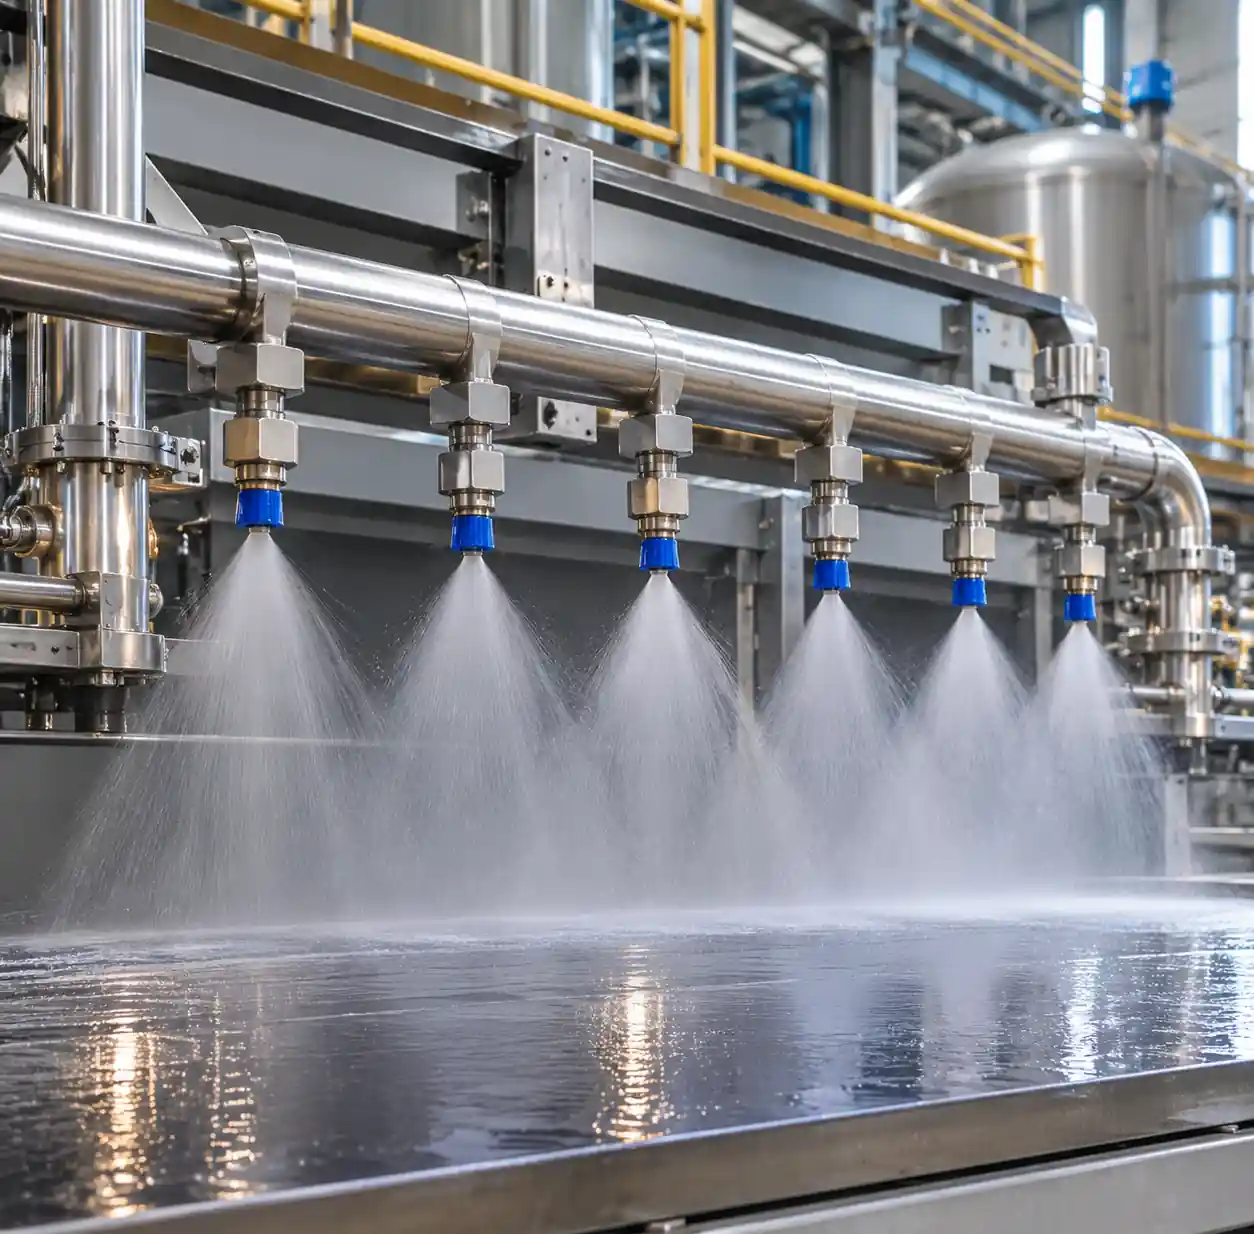 工業噴嘴歧管系統顯示多個噴嘴需定期性能測試
文件
記錄:測試日期、操作員、設備校準、條件(壓力、溫度)、測量值、通過/不通過、修正措施。[ISO 9001](https://www.iso.org)要求受監管產業具備可追溯性。
常見挑戰
壓力波動: ±5% 壓力→ ±2.5% 流量誤差。使用±1%的調節器,並給予30秒穩定時間。
溫度影響: 水黏度變化2-3%/°C,油脂變化5-10%/°C。 將流體穩定至±2°C,並施加修正。
雙流體噴嘴: [空氣霧化](/products/air-atomizing-nozzles/18.html)需要控制液壓+氣壓+空液比。在整個ALR範圍內測試。 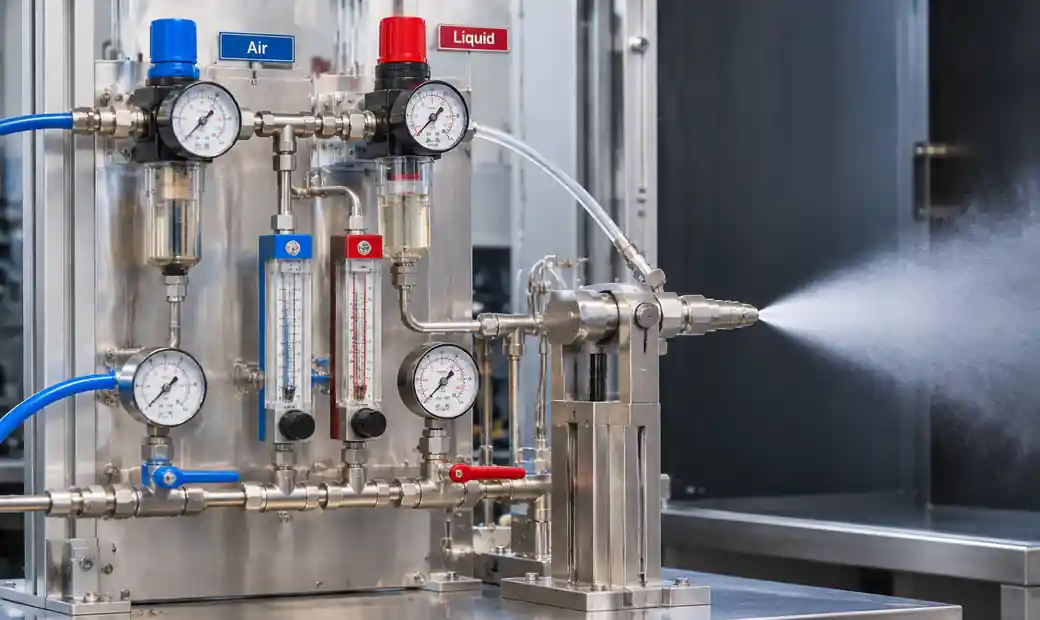 空氣霧化噴嘴性能測試,顯示壓縮空氣與液體壓力調節
液滴取樣: 中心測量與邊緣不同。[ISO 指引](https://orbi.uliege.be/bitstream/2268/182358/5/ISODropletSizeDistribution2.pdf)建議多點、穿越機制、>10,000滴樣。
單位差異: 製造公差造成±2-4%的流量差異。對於需要±1%匹配的關鍵陣列,採用K因子分箱排序。 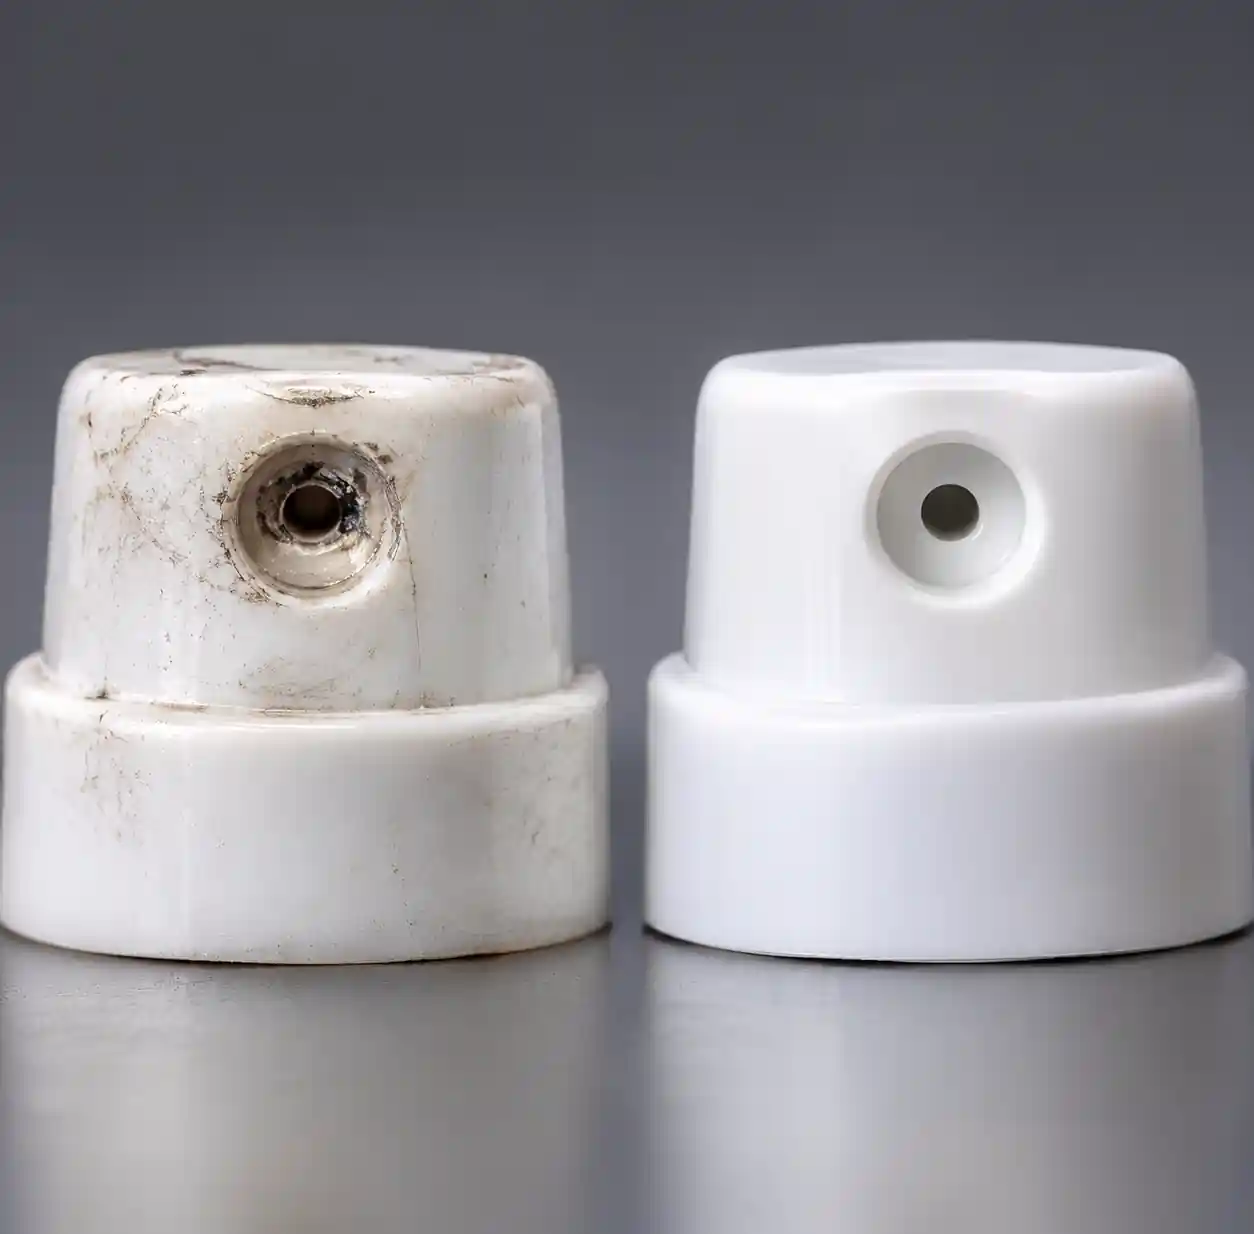 顯微鏡比較顯示磨損的噴嘴孔與新噴嘴的磨損模式
常見問題
噴嘴應該多久測試一次性能測試?
測試頻率取決於應用的嚴重程度。精密塗層:每100至200小時一次。一般冷卻:每半年一次(1000小時)。高磨損施用(磨料漿):每週一次。比較測試成本與停機時間的經濟分析,決定最佳區間——通常在5-10%達到替換標準時。
噴嘴在性能測試中失敗的原因是什麼?
三種主要模式:(1) 磨料引起的孔徑磨損導致流量增加及圖案變形(YuechenPrecision的70%失效率);(2)因污染造成不對稱模式而堵塞(20%);(3) 因搬運造成的物理損害(10%)。磨損在工業服務中佔主導地位。
測試能預測噴嘴剩餘壽命嗎?
是的。繪製流量與工時以判斷磨損速率(典型:磨料作業中每100小時0.5-2%)。當趨勢預測下一個區間內多出10%時,安排更換。這可將我們安裝的緊急更換減少80%。
基本驗證需要哪些設備?
最低要求:(1) 壓力表精度 1%;(2) 刻度氣瓶 500-1000mL 外加碼錶以控制流量;(3) 平面以呈現圖案視覺效果。這套價值 200 至 300 美元的套件提供 ±5% 的流量精度,足以作為維護決策。
不同噴嘴類型需要不同的方法嗎?
是的。[滿錐噴嘴](/products/full-cone-nozzles/16.html)專注於流體/角度的均勻性。[空心錐](/products/hollow-cone-nozzles/21.html)需要測量環的厚度。[空氣霧化聲](/products/air-atomizing-nozzles/18.html)需要在ALR範圍內進行液滴特性分析。請參考製造商規格以了解協議。
測量需要多準確?
測量精度應該比公差高5×。±5%流量規格,使用±1%的設備。±10%耐受性±2%就足夠了。此舉確保測量不確定性不會佔用ISO 17025規範限制。
磨損與壓力之間有什麼關係?
較高的壓力會加速磨損,因為速度和侵蝕會增加。當壓力增加50%時,磨損速率會加倍。當局部壓力低於蒸氣壓時,空蝕會造成嚴重損害。設計系統時設定在最大額定壓力的60-80%,以達到最佳壽命。
噴嘴應該單獨更換還是成套更換?
對於均勻覆蓋的應用(塗層、洗滌),請更換整組歧管以維持流動一致性。個別更換適用於:單噴嘴站、非關鍵用途,或其他測試在±3%規格內時。新舊混合會造成不均勻。請參閱我們的[選擇指南](/blogDetail/how-to-choose-the-right-spray-nozzle-for-your-application/126.html)。
結論
系統化的噴嘴測試可防止損失,而損失遠超測試成本。一個30美元的噴嘴,且規格超過10%,每年僅在化學品上浪費2,000美元,加上品質缺陷,損失10到100×更多是廢料。四項測量——流量(重力/體積)、噴霧圖案(圖案儀/視覺)、液滴大小(雷射繞射)及壓力-流曲線(K因子)——提供完整的特性描述。
測試階段為三個階段:輸入品質控制(100% 流量驗證)、安裝調試(基線)及排定間隔(100-2000 小時)。使用量化標準:流量±5-10%)、模式CV<10-15%、角度±3°。趨勢分析能在故障發生前進行預測性替換。
在越辰精密科技,我們通過ISO認證的實驗室每年進行50,000+次噴嘴測試,採用重力流測量、雷射圖案分析及雷射繞射液滴尺寸。這確保我們的[工業噴劑產品](/products.html)符合製藥、食品、化學及汽車應用的關鍵規格。探索[製造應用](/blogDetail/top-10-spray-nozzle-applications-in-manufacturing-industries/127.html)以了解測試的實際運作。