


常見噴嘴問題及其修復方法
工業噴嘴的故障方式是可預測的:堵塞會減少流量15-40%,磨損的孔口會增加流量10-25%,而不均勻的噴霧模式會浪費20-35%的噴霧覆蓋率。大多數故障源自過濾不足、清潔方法不當或更換時程延遲。本指南說明如何在5分鐘內診斷每個問題,並實施修正方案,將噴嘴壽命延長2-3倍,同時將噴霧性能維持在規格的約±5%以內。
- 1. 了解噴嘴故障
- 2. 問題 #1:噴嘴堵塞與阻塞
- 2.1. 你會看到的症狀
- 2.2. 根本原因
- 2.3. 經過驗證的解決方案
- 3. 問題 #2:噴霧圖案不均勻或扭曲
- 3.1. 不均勻的圖案告訴你什麼
- 3.2. 診斷過程
- 3.3. 修正步驟
- 4. 問題 #3:噴嘴過度磨損與侵蝕
- 4.1. 磨損如何改變表現
- 4.2. 材料選擇很重要
- 4.3. 管理系統的磨損
- 5. 問題 #4:壓力與流量問題
- 5.1. 系統與噴嘴的問題
- 5.2. 流量故障排除
- 5.3. 快速壓力解決
- 6. 問題 #5:腐蝕與材料劣化
- 6.1. 化學相容性失敗
- 6.2. 環境惡化
- 6.3. 保護策略
- 7. 預防性維護最佳實務
- 7.1. 檢查時間表
- 7.2. 真正有效的清潔程序
- 7.3. 濾網維護
- 8. 何時更換 vs. 維修
- 8.1. 替換標準
- 8.2. 成本效益分析
- 8.3. 庫存策略
- 9. 常見問題
- 9.1. 工業噴嘴應該多久更換一次?
- 9.2. 我可以用鋼絲刷清潔噴嘴嗎?
- 9.3. 為什麼噴嘴在關機後會滴水?
- 9.4. 我怎麼知道我的噴嘴是不是壞了?
- 9.5. 為什麼我的噴嘴模式在操作時會改變?
- 9.6. 工業噴嘴應該在多少 PSI 運作?
- 10. 結論
了解噴嘴故障
在維修超過5萬個工業噴嘴後,我們發現了五種故障模式,這些模式佔所有噴霧系統問題的94%。每種故障類型都有明顯的症狀,可以透過目視檢查和基本的流量測試來辨識。
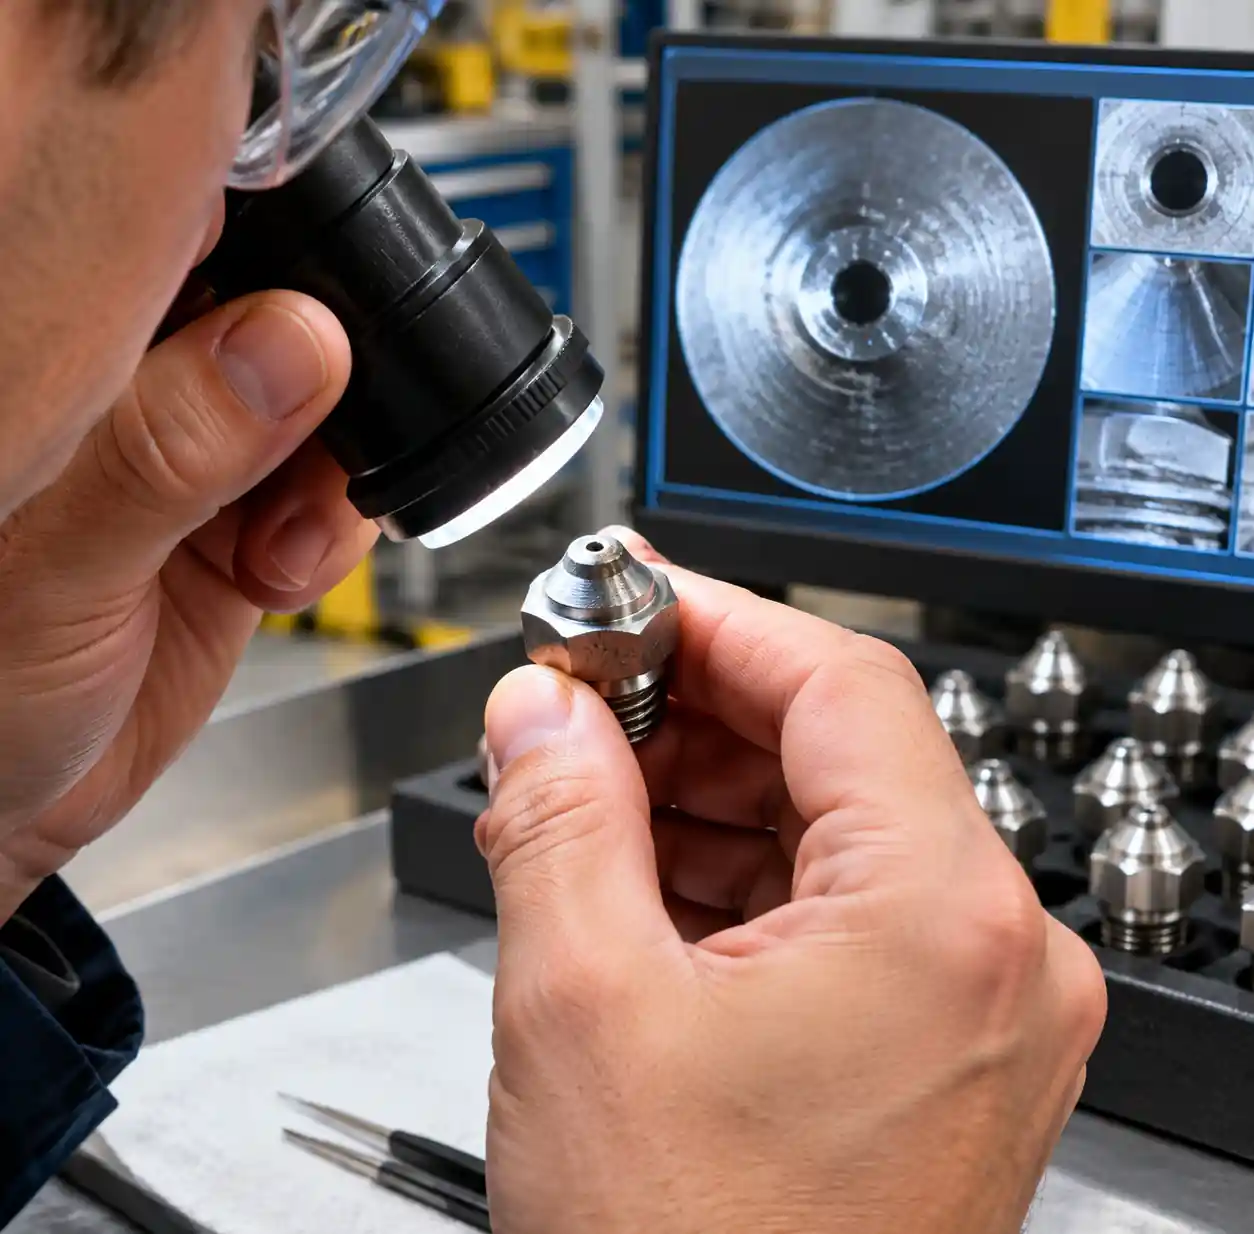 工業噴嘴正在檢查常見失效模式及磨損模式 操作員犯下最昂貴的錯誤,就是繼續使用老化的噴嘴。一個磨損的[全錐形噴嘴](/products/full-cone-nozzles/16.html)流量超出規格20%,每月浪費數千加侖,且覆蓋不均。透過系統性檢查及早發現,可防止此類損失。
問題 #1:噴嘴堵塞與阻塞
你會看到的症狀
堵塞的噴嘴有三個明顯徵兆:流量降低(通常比規格低15-40%)、部分或完全噴霧型態損失,以及液滴分布不均。在[槽體清潔應用](/products/tank-clean-nozzle-tank-clean-machine/13.html)中,堵塞的噴嘴無法觸及槽壁,留下殘留物並隨時間累積。
根本原因
根據[Spray關於噴嘴堵塞的研究](https://www.spray.com/blog/5-strategies-to-minimize-nozzle-clogging),68%的阻塞源自上游過濾不足。顆粒比濾網小但大於孔徑50%的顆粒會積聚在噴嘴入口處。化學沉澱會產生結晶沉積物,尤其是在噴霧系統中的硬水時。我們在未經適當水處理的情況下,測量到工業加濕系統每1,000小時運作時碳酸鈣累積速率為0.3至0.8毫米。
經過驗證的解決方案
立即解決方法: 拆下噴嘴,在放大倍率下檢查(至少10倍)。礦物沉積時,浸泡在10%檸檬酸溶液中30至45分鐘。切勿使用鋼絲刷或金屬撥片——這些會刮傷精密加工的孔洞並加速磨損。反方向使用塑膠刷或壓縮空氣(最大40 PSI)。
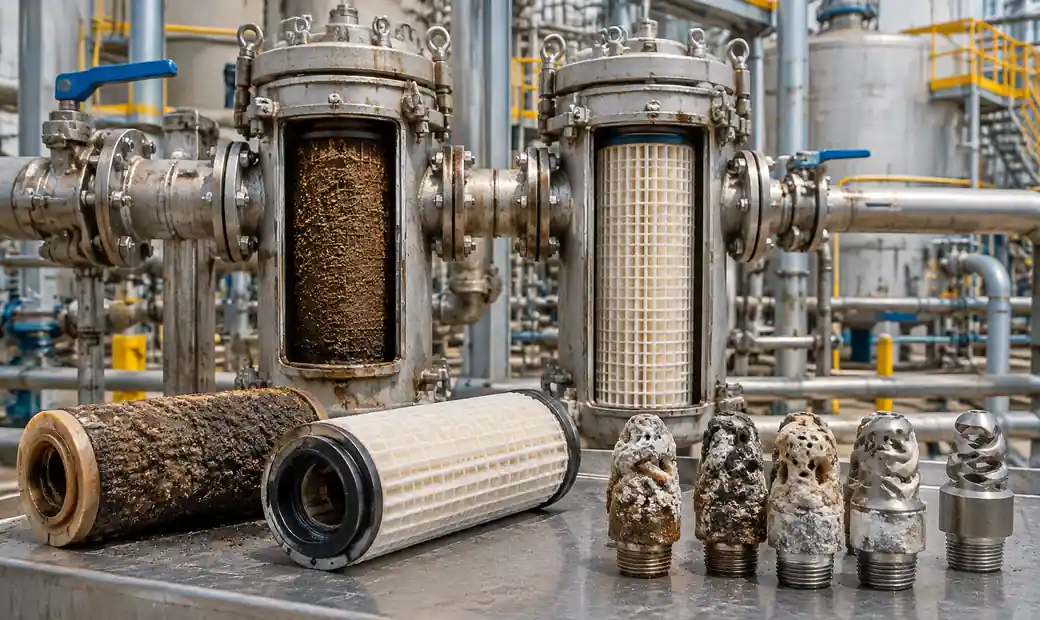 安裝線上過濾系統及堵塞噴嘴零件以供維護 長期預防: 安裝鐮式過濾器,額定為最小噴嘴孔徑的25-50%。1.0mm 孔口至少需 250-500 微米過濾。當壓力差超過基準線 5 PSI 時,請更換濾芯。
| 堵塞類型 | 主要原因 | 清潔方法 | 預防策略 |
|---|---|---|---|
| 顆粒 | 過濾不足 | 超音波清洗或反向空氣沖洗 | 安裝適當的網狀過濾器,定期上游維護 |
| 礦物鱗片 | 硬水沉積物 | 檸檬酸或醋浸泡(30-45分鐘) | 軟水系統,定期除垢程序 |
| 化學殘留物 | 沉澱或聚合 | 溶劑與化學反應相符 | 批次間用相容溶劑沖洗,避免混合不相容的化學物質 |
| 生物生長 | 受污染的水系統 | 殺菌劑處理 + 機械清潔 | 水處理,避免液態停留在管線中 |
問題 #2:噴霧圖案不均勻或扭曲
不均勻的圖案告訴你什麼
[Lechler 對噴霧模式問題的分析](https://www.lechlerusa.com/en/blog/common-spray-nozzle-problems-solutions)文件指出,圖案變形通常表示部分阻塞(40%)、孔口磨損(35%)或內部葉片損壞(25%)。一個[扁平風扇噴嘴](/products/flat-fan-nozzles/14.html)產生香蕉形圖案時,孔口的一邊部分被雜物阻塞。
診斷過程
在指定距離(工業噴嘴通常為12-18英吋)垂直安裝一個乾淨的收集盤。對稱圖案應呈現均勻分布,中心讀數在邊緣的 ±10% 範圍內。超過15%的不對稱表示問題需要立即處理。
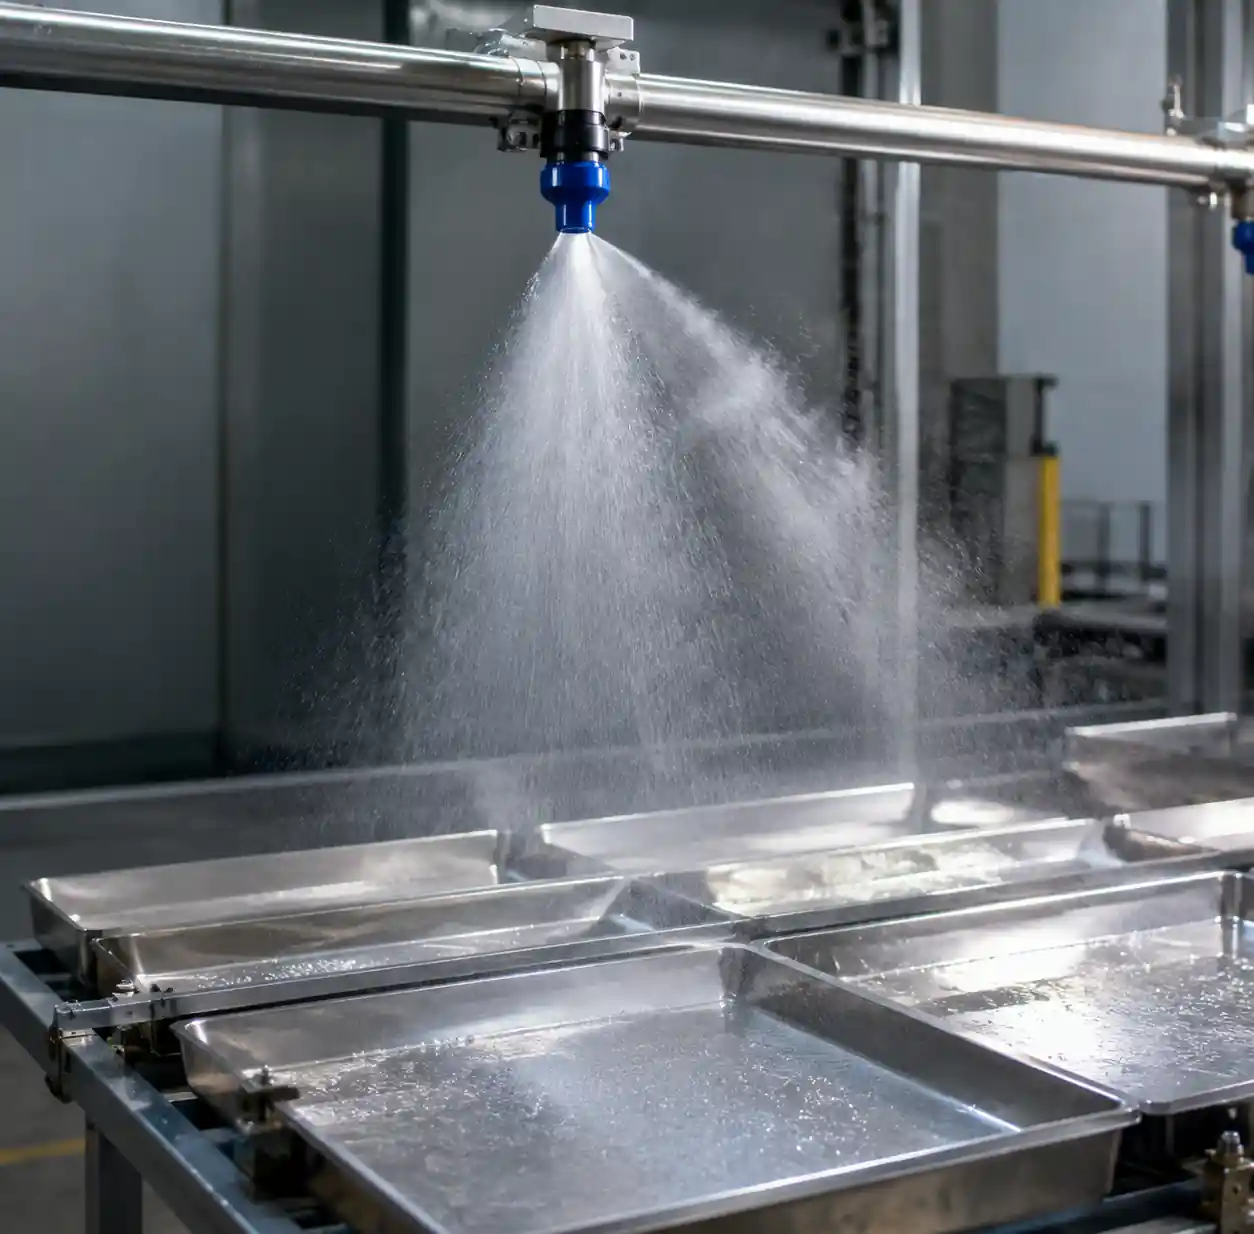 噴霧模式測試裝置顯示工業噴嘴磨損導致分布不均
修正步驟
對於部分堵塞,請遵循第二節的清潔程序。如果清潔後無法恢復圖案,代表孔洞幾何形狀已經受損。[空心錐形噴嘴](/products/hollow-cone-nozzles/21.html)內部葉片損壞無法修復——更換是唯一的解決方法。我們從未成功在葉片損壞後修復精準噴霧模式。
操作壓力會影響圖案品質。壓力過低(低於設計壓力的80%)會產生大且不均勻的水滴。如果太高(超過設計的120%)會造成過度霧化和漂移。請用校正過的壓力表在噴嘴本體確認壓力,而不是在泵浦上。
問題 #3:噴嘴過度磨損與侵蝕
磨損如何改變表現
噴嘴磨損非常危險,因為流量會逐漸增加——通常在操作員察覺問題前會增加10-25%。根據[噴塗系統噴嘴磨損白皮書](https://www.spray.com/blog/why-is-nozzle-maintenance-important),噴射100 PSI磨料漿液的不鏽鋼噴嘴,僅500小時後就會有可測量的孔口擴大。磨損的孔口在降低液滴均勻度下,流量增加15%,浪費化學物質和水分,同時影響覆蓋品質。
材料選擇很重要
磨損速率取決於三個因素:液體磨蝕性(懸浮固體)、操作壓力及噴嘴材料硬度。我們已測試化學處理應用中不同材料的磨損率:
| 噴嘴材質 | 硬度(洛克威爾) | 磨料漿料磨損率 | 典型服役壽命 | 成本因子 |
|---|---|---|---|---|
| 銅管 | HRB 55-65 | 基線(1.0x) | 500-1,000小時 | 1.0x |
| 不鏽鋼 303/304 | HRB 85-95 | 0.4-0.6x 銅管 | 2000-3000小時 | 2.5x |
| 硬化不鏽鋼 17-4PH | HRC 38-42 | 0.15-0.25x 黃銅 | 8,000-12,000小時 | 4.0x |
| 碳化鎢 | HRA 88-92 | 0.02-0.05x 黃銅 | 40,000-60,000小時 | 12.0x |
| 陶瓷(Al₂O₃) | HRA 80-85 | 0.03-0.06x 銅管 | 35,000-50,000小時 | 8.0x |
管理系統的磨損
安裝新噴嘴時,建立基準流量測量值。每月使用校正過的桶子與碼錶方法測試(準確度:±3%)。當流量超過規格10%時,請更換噴嘴。此門檻在材料成本與廢棄物及品質劣化間取得平衡。
對於高磨損應用,如噴霧乾燥或[空氣霧化系統](/products/air-atomizing-nozzles/18.html),碳化鎢或陶瓷噴嘴儘管前期成本較高,仍能延長20至40倍的使用壽命。計算包括替換勞動力、停機時間及材料浪費的總擁有成本,而非僅購買價格。
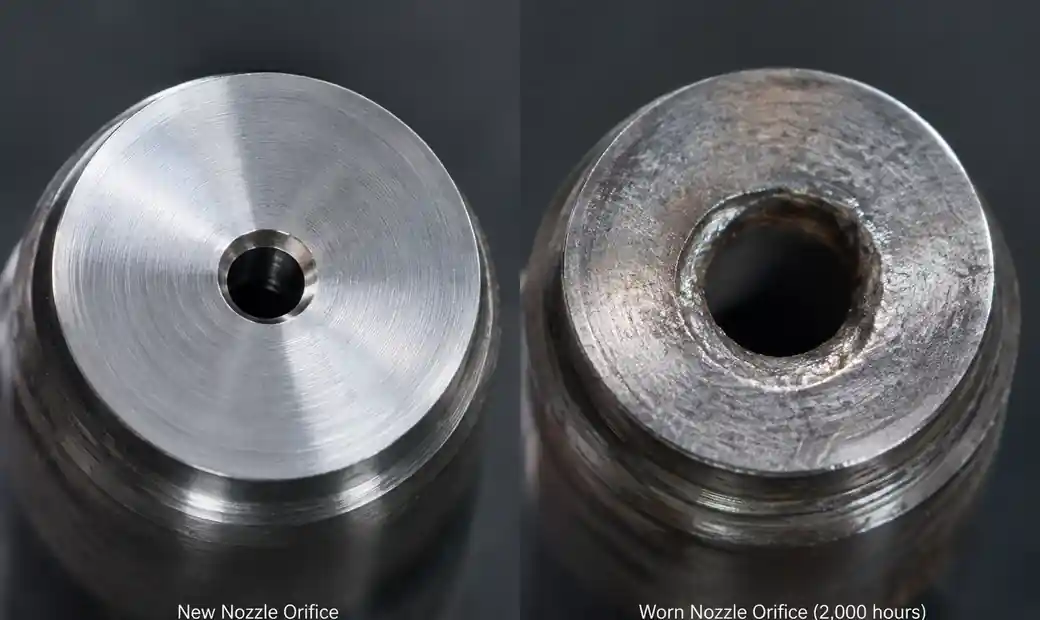 新舊噴嘴孔口放大鏡下侵蝕損傷的比較
問題 #4:壓力與流量問題
系統與噴嘴的問題
在歸咎噴嘴之前,先檢查系統多處壓力。我們透過三種測量方法診斷壓力問題:泵排放壓力、噴嘴上游10英尺的主管壓力,以及噴嘴本體的壓力。上游與噴嘴位置間壓力下降超過15%,表示管線受限、管路尺寸不足或過濾器堵塞。
流量故障排除
低流量且壓力點足以堵塞噴嘴(見第2節)。高流量且壓力正確表示孔口磨損(見第4節)。壓力和流量都偏低,可能代表泵浦有問題或系統性限制。壓力和流量都高訊號,噴嘴選擇不匹配——你可能裝錯了孔徑。
計算理論流量時,Q = K√P,其中 Q 為流量(GPM)、K 為噴嘴流量係數(來自製造商資料)、P 為壓力(PSI)。如果測量流量偏離計算流量超過±8%,則檢查噴嘴狀況。
快速壓力解決
在關鍵點安裝壓力表並設有隔離閥,方便測試。在有震動或脈動的應用中,請使用液態充填(甘油阻尼)儀表。對於需要精確壓力控制的系統,安裝尺寸為最大流量1.5-2.0倍的調節器,以維持壓力穩定以應對不同需求。
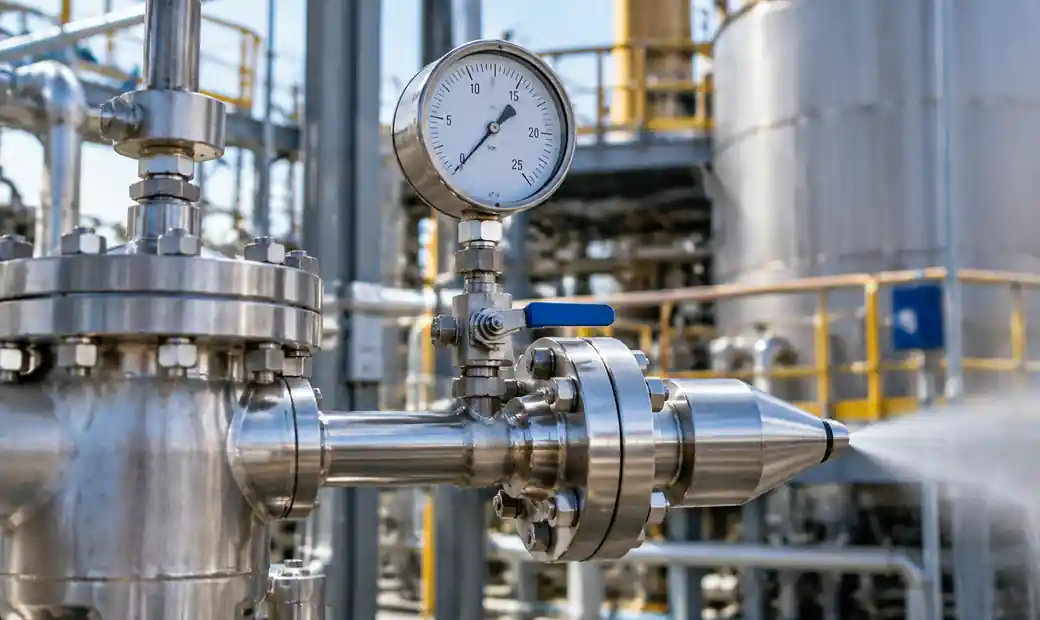 壓力錶安裝於噴嘴本體,方便精確測量壓力與故障排除
問題 #5:腐蝕與材料劣化
化學相容性失敗
腐蝕會從噴嘴內部和外部侵蝕。我們曾見過黃銅噴嘴在pH低於4的酸性溶液噴灑200小時內失效,而同款噴嘴在中性液體下仍能持續5,000+小時。材料選擇指南至關重要——在指定[噴嘴材料](/products/accessories/26.html)前,請參考化學相容性圖表。
環境惡化
外部因環境濕氣或化學蒸氣而產生的腐蝕會破壞噴嘴本體及安裝螺紋。不鏽鋼能抵抗大氣腐蝕,但氯化物暴露(>200 ppm)會導致標準304不鏽鋼板產生點蝕。海洋環境或處理氯化水的工廠至少需要316不鏽鋼。
保護策略
在腐蝕性環境中,對噴嘴外部塗上保護塗層。螺紋上貼 PTFE 膠帶可防止卡死,同時阻擋不同金屬間的電化學腐蝕。每季檢查一次是否有表面腐蝕或變色——這兩者都顯示有活性腐蝕,需要材料升級或環境控制。
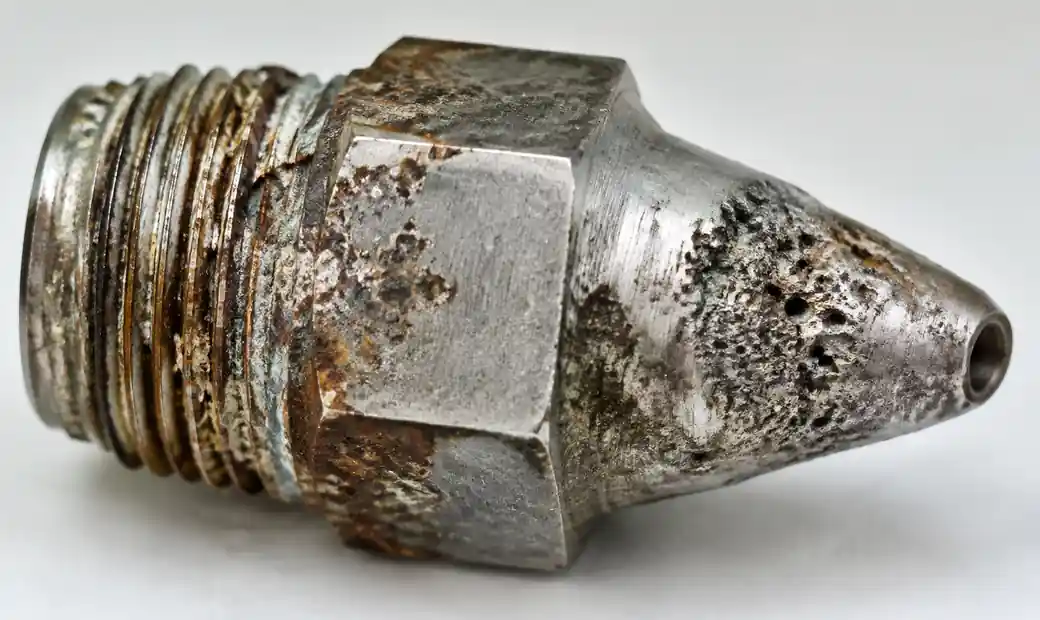 不鏽鋼噴嘴因化學暴露而產生腐蝕與凹坑損害
預防性維護最佳實務
檢查時間表
根據我們在200+工業場址的現場經驗,實施以下檢查節奏:
每日檢查(針對關鍵應用): 目視檢查是否有漏水、明顯的模式變化或異常聲音。每個噴嘴大約需要2分鐘。
每週: 在安裝的噴嘴中10%進行流量抽查(每月輪替整個噴嘴)。維護日誌中記錄讀數。
每月: 全系統檢查,包括濾網壓差、噴嘴流量測試及模式評估。拆下並清潔5到10個代表性的噴嘴,以便放大檢查。
季刊: 完整的噴霧圖樣繪圖、壓力剖面及文件審查。根據磨損趨勢安排更換噴嘴。
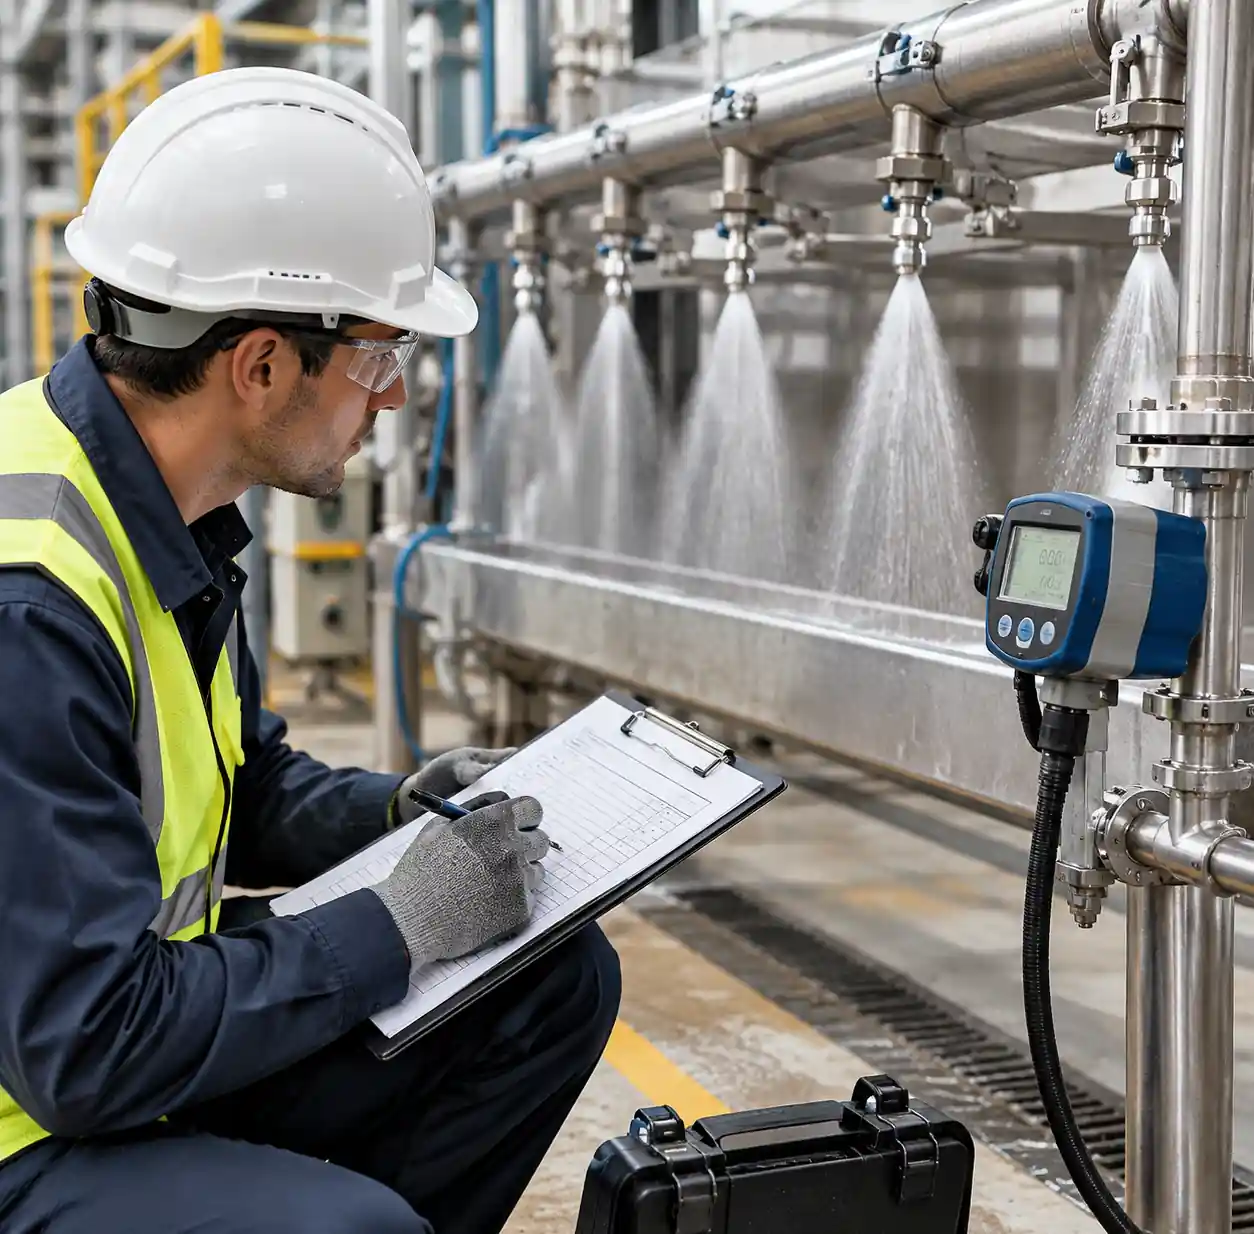 技術人員正在對工業噴嘴系統進行預防性維護檢查
真正有效的清潔程序
[Lechler 的維修研究](https://www.lechlerusa.com/en/resources/spray-facts/extending-nozzle-life)這也證實了我們在現場證明的事實:妥善清潔能讓噴嘴壽命延長2到3倍。請使用此協議:
-
移除: 完全減壓系統。如果方向模式很關鍵,請標示噴嘴方向。拆除前拍攝安裝照片。
-
初步檢查: 清潔前檢查是否有明顯損壞、磨損或腐蝕。請用照片和尺寸記錄狀況。
-
清潔: 以適當溶劑進行超音波清洗(40 kHz)10-15分鐘,可去除95%的沉積物且不會造成機械損傷。對於頑固的沉積物,接著用塑膠刷刷洗。切勿在精密孔洞上使用金屬工具。
-
驗證: 清潔後測試噴霧模式與流量。只有當效能低於規格±5%時才重新安裝。如果清潔沒能恢復效能,就換新的。
-
文件: 記錄噴嘴序號、清潔結果及性能數據。趨勢分析可預測噴嘴何時接近使用壽命終點。
濾網維護
過濾器是你防止堵塞的第一道防線。安裝自動反沖濾網以支援連續作業系統,或每週安排手動清潔。監控壓力差——當ΔP高於乾淨基準線超過10 PSI時,應更換元件。[細霧噴灑](/products/fine-misting-fog-nozzles/23.html)若孔口低於0.5毫米,則至少需過濾100微米。
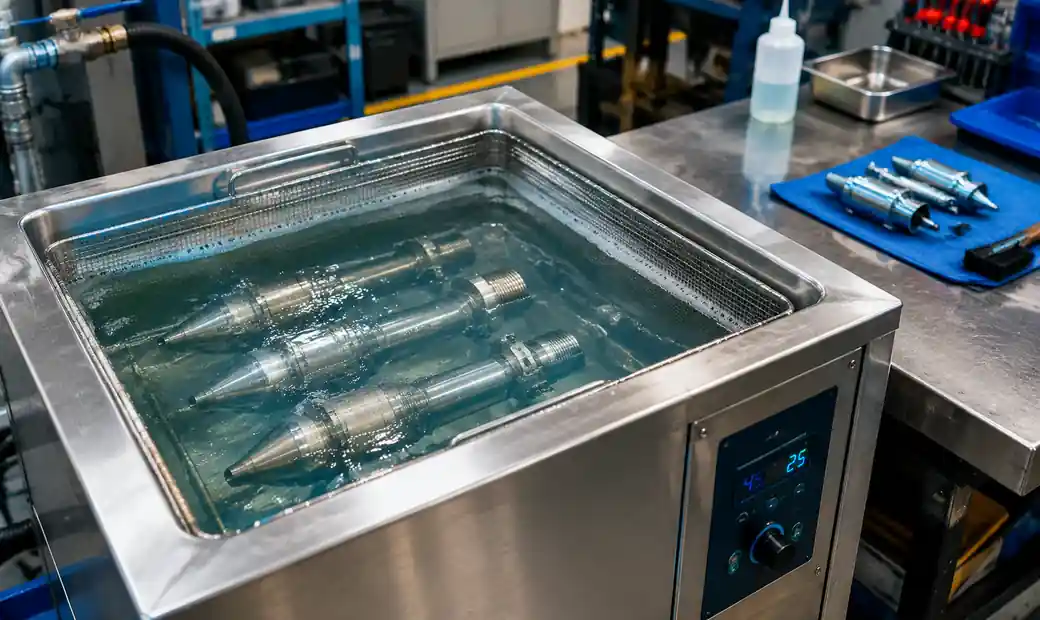 維修期間,工業噴嘴在超音波清洗浴中進行清洗
何時更換 vs. 維修
替換標準
當您發現以下情況時,請立即更換噴嘴:
- 流量超出規格>10%
- 噴霧圖案不對稱,超過中心線±15%
- 可見的孔口損傷、劃痕或擴大
- 裂縫、腐蝕滲透或材料劣化
- 清潔不再能恢復可接受的性能
成本效益分析
標準黃銅或不鏽鋼噴嘴價格為15至80美元。清潔與重新安裝的人工費用為每支噴嘴25至50美元,包含系統停機時間。當清潔成本接近更換成本的60%時,建議更換而非清潔。對於昂貴的特殊噴嘴($200+),只要保持孔口完整性,清潔過程在多個循環中仍具成本效益。
庫存策略
庫存的關鍵噴嘴尺寸約為安裝基數的15-20%。依應用、材料及地點追蹤失效率。高磨損姿勢可能需要每3到6個月更換一次,而受保護位置則需更換2至3年。根據實際的消耗模式調整庫存,而非理論上的使用壽命。
常見問題
工業噴嘴應該多久更換一次?
更換頻率取決於三個因素:材料硬度、液體磨蝕性及操作壓力。黃銅噴嘴在清潔水服務中可持續使用5,000至10,000小時。不鏽鋼在磨料漿中可能需要每500到2,000小時更換一次。每月測試一次——當流量超過規格10%或模式品質超出可接受範圍時,請更換。服役壽命在簡單與嚴苛應用間差異達100倍。
我可以用鋼絲刷清潔噴嘴嗎?
千萬不要用鋼絲刷或金屬工具在精密噴嘴上使用。鋼絲刷毛會刮傷孔口表面,加速磨損並扭曲噴霧圖案。使用塑膠刷毛刷、木製牙籤清理孔洞,或用超音波清潔。對於礦物沉積物,化學溶解(檸檬酸、醋)比機械刷洗更安全且更有效。你節省的5分鐘積極清潔會造成永久性損壞,且需要昂貴的更換。
為什麼噴嘴在關機後會滴水?
關閉後滴水表示三種可能問題:止回閥磨損(若有)、內部雜物阻礙座椅完全關閉,或被困液體熱膨脹。安裝符合你操作壓力的防滴止回閥。關閉前要徹底沖洗系統,以防止噴嘴內材料乾燥。每天滴漏每個噴嘴會浪費0.5-2.0加侖,同時污染工作區域和產品。
我怎麼知道我的噴嘴是不是壞了?
根據製造商規格來衡量流量。由於孔口擴大,噴嘴通常會比規格多出10-25%。將噴霧圖案與新的參考噴嘴比較——磨損的噴嘴分布不均且液滴均勻度差。在10倍放大下,磨損的孔洞看起來圓潤或擴大,相較於新噴嘴的銳利邊緣。如果你看到變化,就該換人了。
為什麼我的噴嘴模式在操作時會改變?
運作信號期間的模式變化:系統壓力波動(安裝調節器)、部分堵塞(漸進阻塞)或溫度相關黏度變化影響流體性質。間歇性模式暗示空氣夾帶或空蝕現象。運作期間持續監控壓力——穩定在±5 PSI以維持穩定模式。壓力波動超過±10 PSI,則需進行泵浦或系統修正。
工業噴嘴應該在多少 PSI 運作?
操作壓力取決於你的噴嘴設計和應用需求。大多數工業噴嘴運作於20-100 PSI間,最佳性能為製造商指定的壓力±10%。低於規格操作會產生大量水滴和不良的花紋。超出規格運作會增加磨損、造成霧化並浪費能源。務必確認噴嘴本體壓力,而非泵浦排放口——管路內壓力下降可能相當顯著。
結論
噴嘴問題是可預測、可預防且可透過系統性維護解決的。實施每月流量測試,在浪費數千件材料之前發現磨損。安裝適當的過濾系統,過濾範圍涵蓋最小孔口的25-50%,這一步就能消除70%的堵塞問題。用塑膠工具和超音波設備清潔噴嘴,絕不要用鋼絲刷。當流量超過規格10%時,應更換噴嘴,避免圖案劣化影響產品品質。
月辰精密科技製造精密[工業噴嘴](/products.html),設計以延長使用壽命與穩定性能。我們的技術團隊提供針對應用的材料選擇、維護排程及故障排除支援的建議。請造訪我們的[配件頁面](/products/accessories/26.html),獲取過濾器、壓力表及維護工具,保護您的噴嘴投資。
反應式故障管理與主動噴嘴維護之間的差異可衡量:化學成本降低25-40%,噴嘴壽命延長2-3倍,且產品品質穩定。從今天開始做基線流量測量——你會發現之前不知道存在的問題。