


減少油漆噴灑過噴:技巧與建議
為將油漆過噴從40-50%降至15-25%:使用HVLP系統(轉移效率65-85%),維持6-8英吋噴霧距離且90°角,將氣壓優化至蓋處8-12 PSI,並確保噴間通風速度為每分鐘100英尺。 這些改動通常為中型作業節省每月850-1,800美元的塗層成本,設備回收期為18-24個月。
理解過噴及其影響
當霧化的油漆顆粒未擊中目標表面,成為空氣中的廢棄物時,就會發生過噴。在工業環境中,傳統噴霧系統的溢噴率可達30-50%,意味著近一半的塗層材料從未抵達產品。
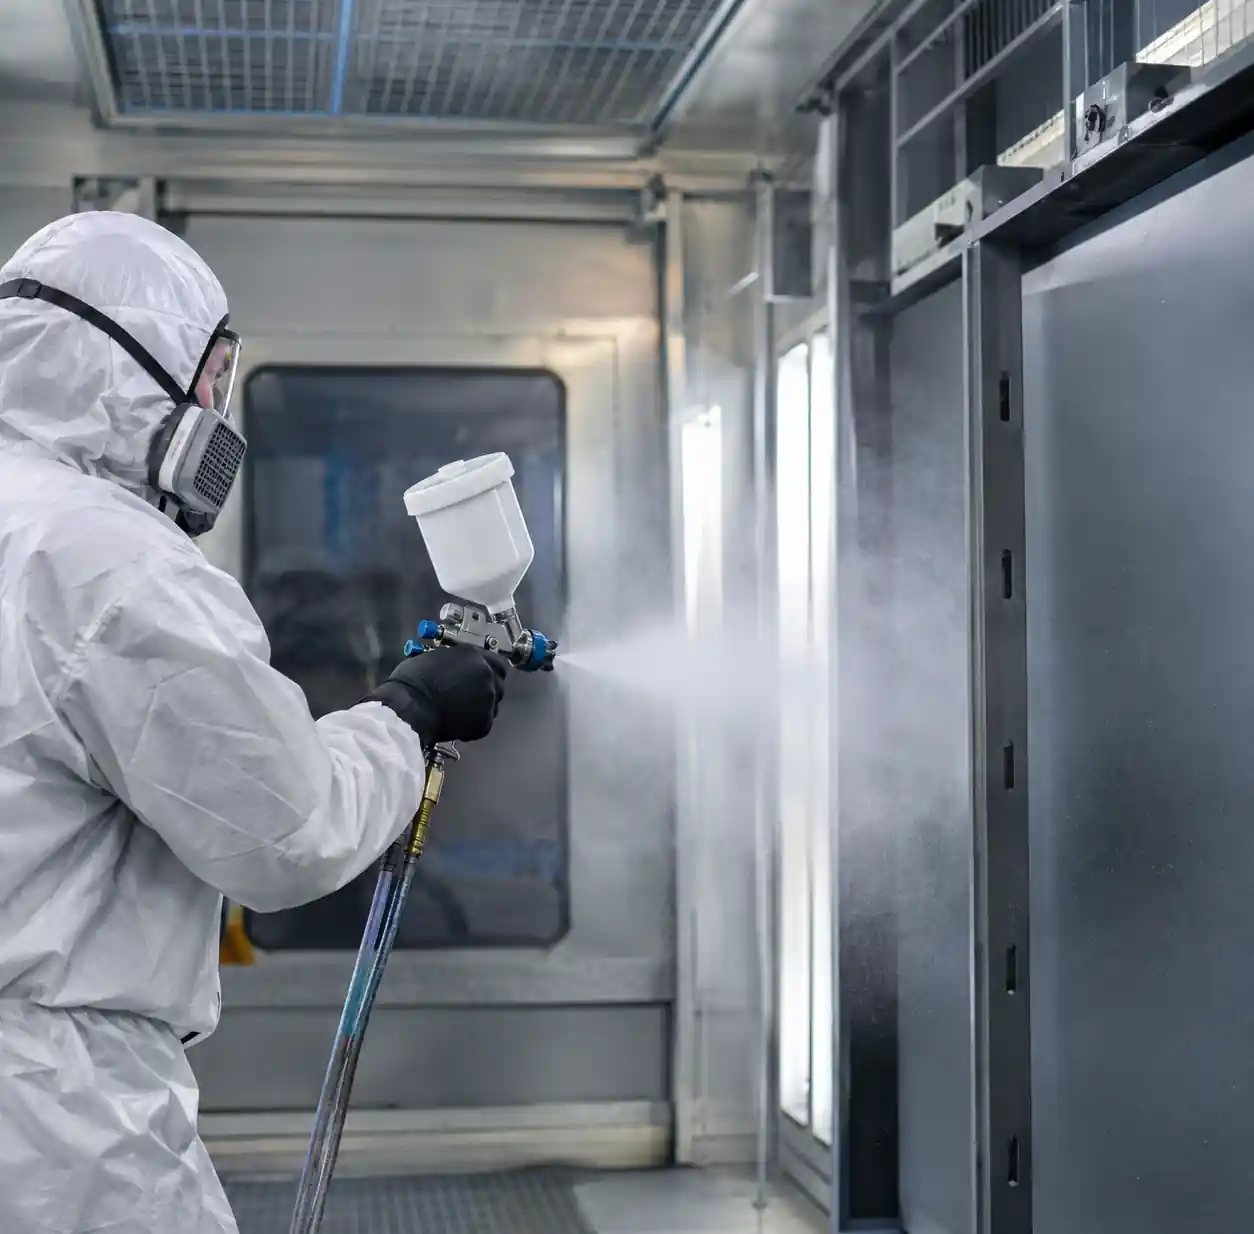 工業塗層環境中的油漆噴塗廢料
財務影響不僅止於油漆浪費。過度噴灑會造成危險環境,需要使用呼吸器和防護裝備,增加通風成本,並需要大量清潔隔間。在汽車翻新中,相鄰面板的噴塗會增加數小時的準備時間。對生產線來說,這代表零件被淘汰和重新加工。
環境法規使過度噴灑管理變得至關重要。浪費塗層所產生的揮發性有機化合物(VOC)會引發合規成本及潛在罰款。了解過度噴灑的來源有助於你精準針對最重要的改善措施。
選擇合適的噴嘴
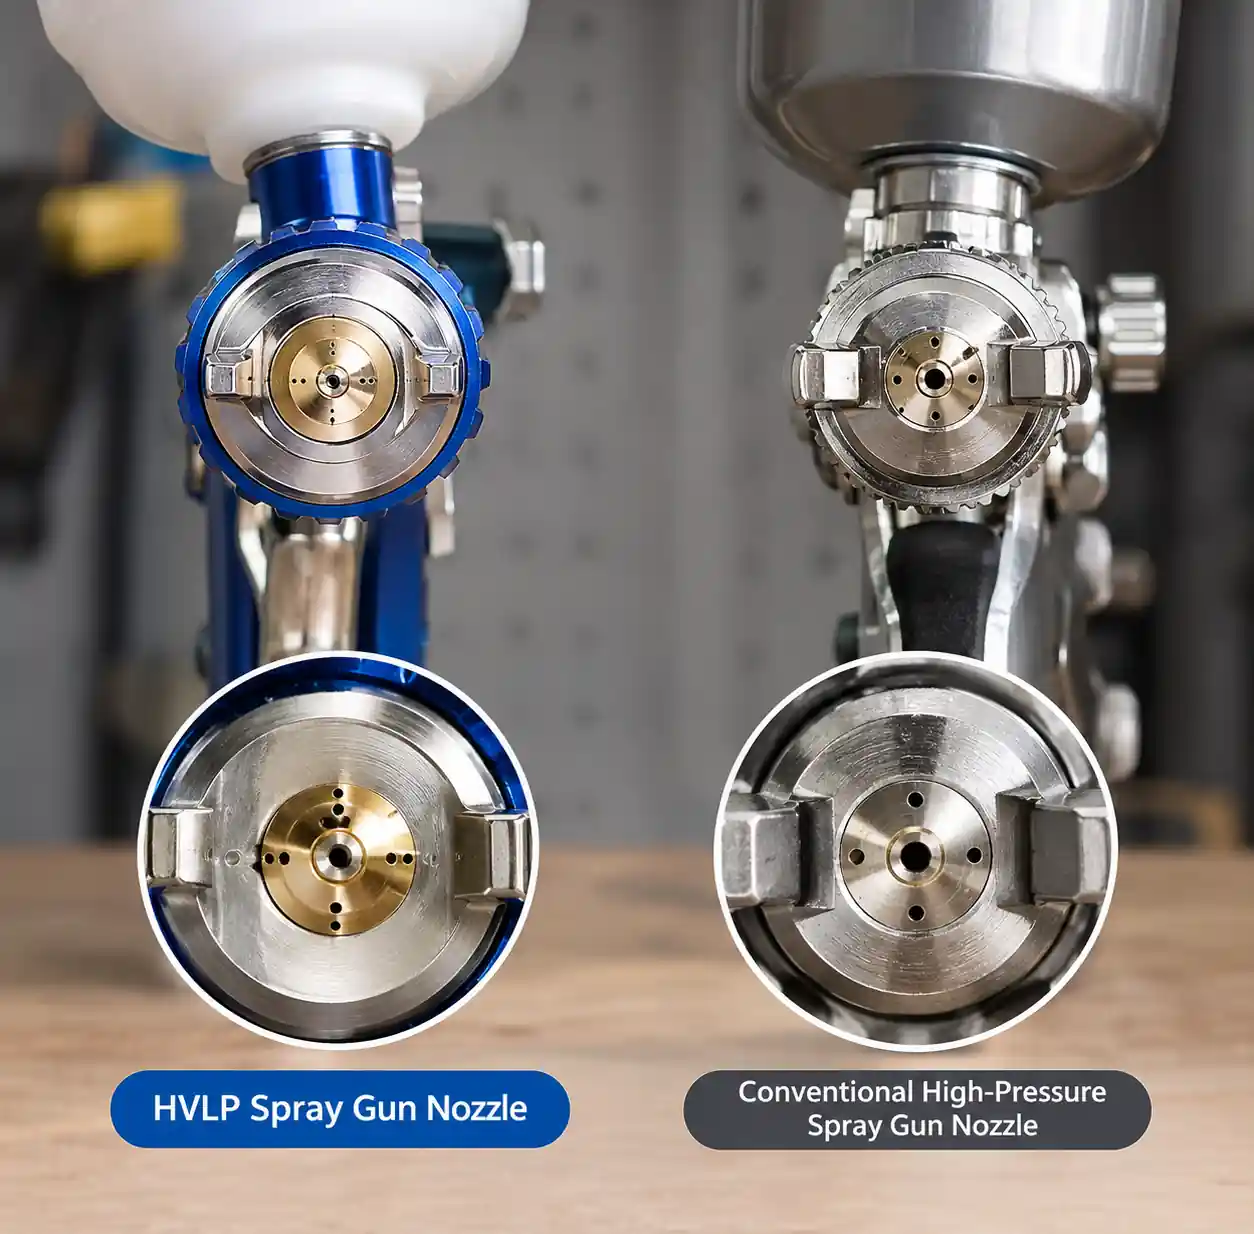 HVLP 與傳統噴嘴比較
噴嘴選擇從根本上決定了霧化品質與噴霧濃度。錯誤的噴嘴會原子化得太細,產生漂浮的粒子而非落在目標上。
HVLP 與傳統噴灑系統的比較
| 系統類型 | 傳輸效率 | 溢灑程度 | 最佳應用 |
|---|---|---|---|
| HVLP(高容量低壓) | 65-85% | 低 | 汽車塗裝、家具、精密塗裝 |
| 傳統高壓 | 25-45% | 高 | 重工業、快速覆蓋應用 |
| LVLP(低體積低壓) | 60-75% | 中等 | 小零件,細節工作 |
| 無氣 | 50-60% | 中等 | 大面積表面、保護塗層 |
HVLP技術透過以較低氣壓霧化油漆(通常在蓋子處為10 PSI,而傳統槍械為50+ PSI)來減少噴霧。較低的霧化能量會產生更大、更受控的液滴,抵抗氣流並抵達目標表面。
對於水性塗層,[空氣霧化噴嘴](/air-atomizing-nozzles/)相較於無氣系統,能提供更優越的霧化控制。岳辰精密科技的空氣霧化設計能提供均勻的液滴大小,減少漂移,同時保持優異的表面光潔度。
噴嘴孔與流體尖端選擇
將你的流體尖端尺寸與塗層黏度及期望流量相匹配。過大的噴嘴需要過高的氣壓才能有效霧化,導致細小顆粒容易噴灑過頭。過小的筆尖會限制流量並造成吐痰。
對於汽車底漆(#4 Ford Cup的底漆18-22秒),1.3-1.4mm的塗層效果不錯。透明漆需要1.2-1.3毫米。重型底火需要1.8-2.0mm的筆尖。將底漆用設計用於底漆的1.8mm尖端塗拭,會產生大量噴霧,因為過多空氣會將較薄的材料霧化成霧氣。
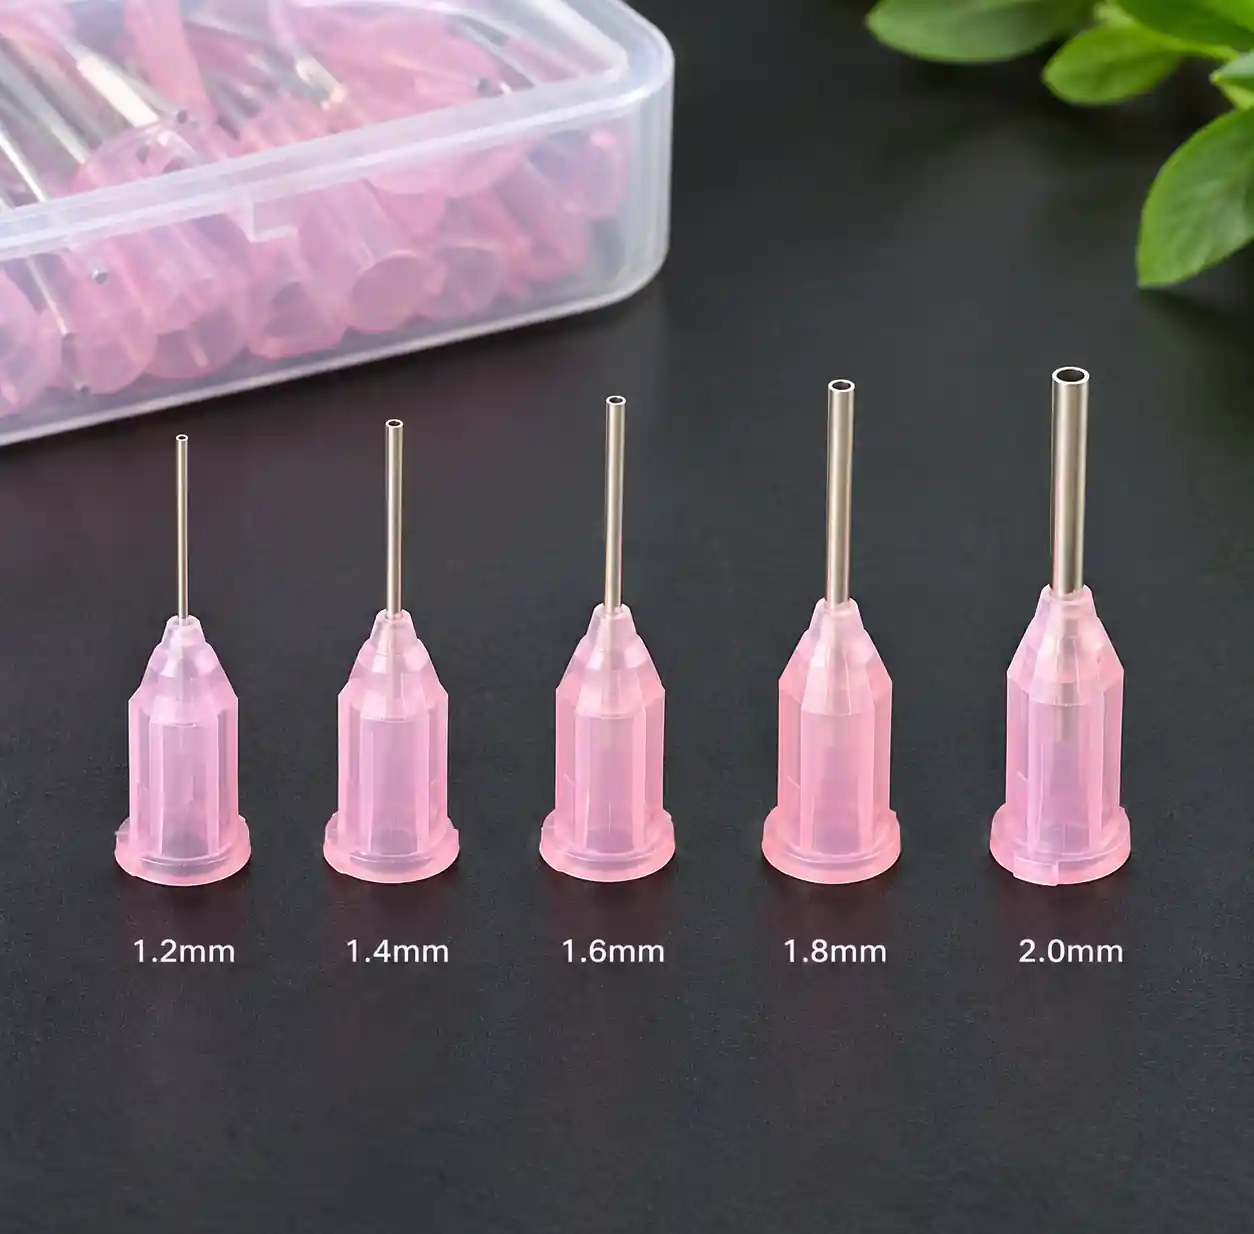 汽車塗層應用中不同流體尖端尺寸
優化氣壓設定
氣壓控制霧化強度。壓力過大會使塗層過度霧化成漂浮而非落地的細微粒子。太少會產生大水滴,產生橘皮和流水。
先從製造商建議開始,然後根據結果調整。對於HVLP系統,測量的是氣蓋壓力,而非槍管入口或壓縮機。大多數HVLP槍在蓋子壓力8-12 PSI間運作最佳。
壓力調整衝擊
| 空氣壓力變化 | 對原子化的影響 | 噴灑結果 |
|---|---|---|
| +5 PSI 高於最佳狀態 | 粒子越細,漂移越大 | 多噴了15-25% |
| 最佳射程 | 平衡液滴大小 | 極少溢濺 |
| 比最佳低5 PSI | 水珠較大,表面效果差 | 橘皮,但浪費較少 |
透過在手臂長度處噴灑測試面板來測試壓力。如果有大量霧氣飄過面板,請降低壓力。如果看到是水滴而不是光滑的塗層,請稍微增加塗層。甜蜜點會產生濕潤均勻且霧氣少的毛皮。
在生產環境中,請在每個噴灑站安裝調節器。壓縮機輸出壓力會隨需求波動,若無局部調節,霧化品質會在一天中波動。
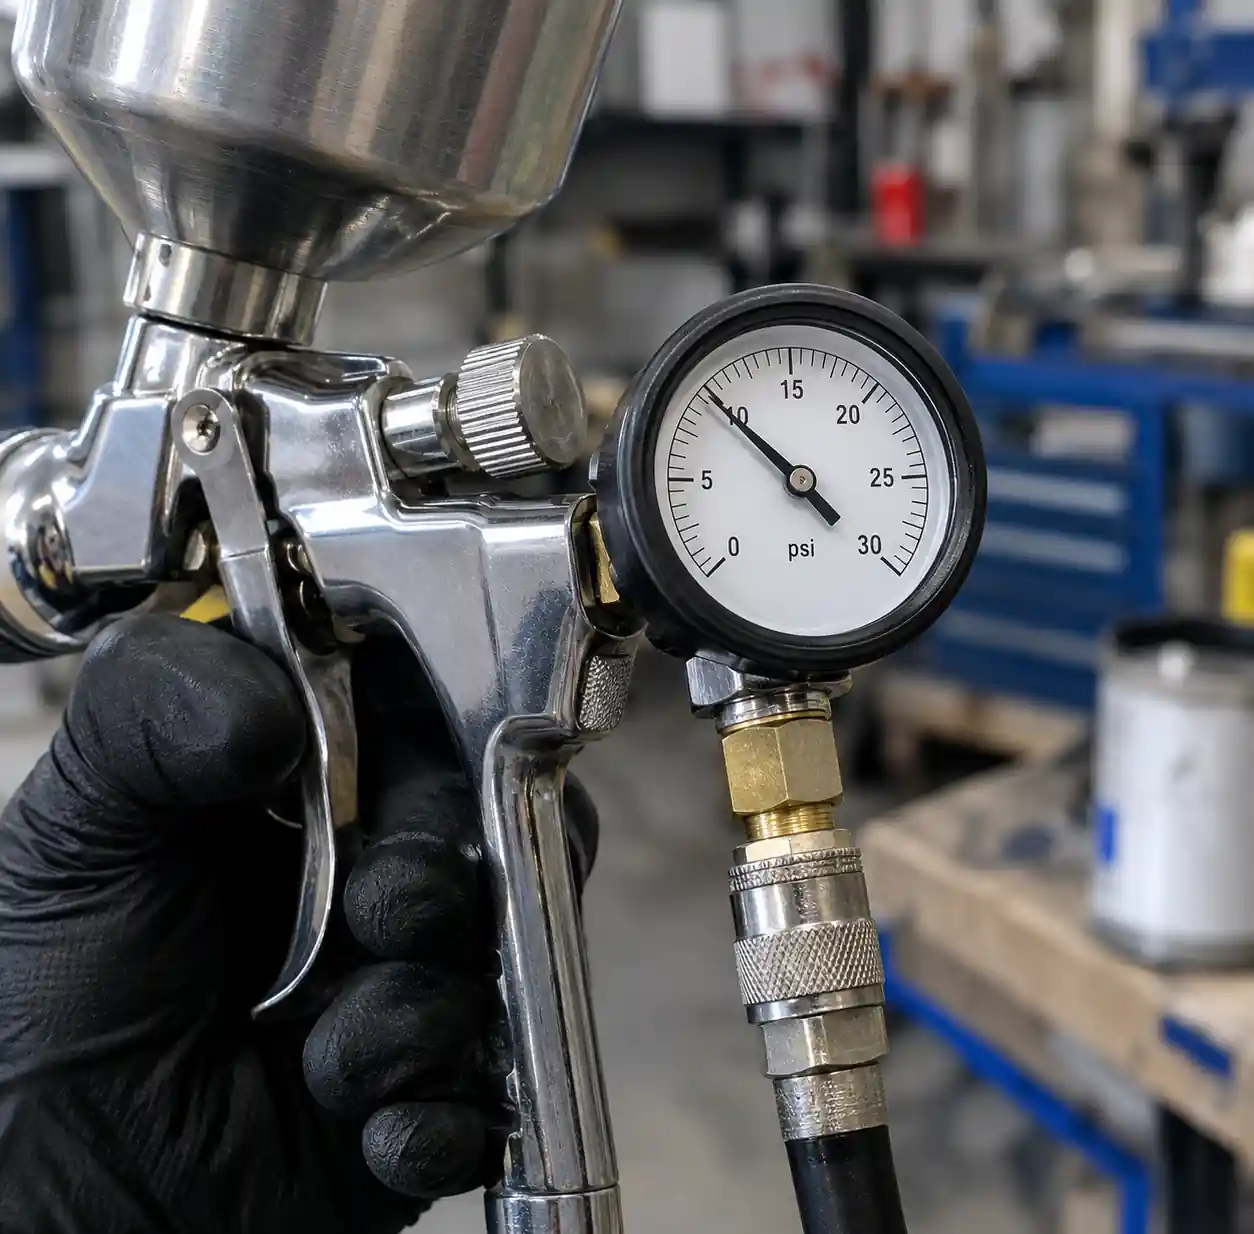 噴槍上的氣壓表顯示最佳 PSI
精通噴霧距離與角度
噴霧距離決定霧化粒子在空氣中移動多久後抵達地面。較長的行程時間意味著更多漂移機會,尤其是在通風良好的環境中。
大多數HVLP系統的最佳距離是距離地表6到8英吋。傳統槍械在8-12英吋時效果最佳。風險比最佳更接近,導致奔跑和溶劑困住。越往後就產生乾噴和過度噴灑。
保持垂直角
保持噴槍與水面呈90度角。槍身傾斜會導致塗層分布不均,並迫使塗層在表面邊緣偏轉形成溢濺。噴灑輪廓分明部位時,請移動整隻手臂和身體,保持垂直方向,而非傾斜手腕。
對於像汽車門框這類複雜幾何結構,將表面拆分成多個區段,並針對每個區域重新定位自己。這比掃斜槍花的時間長,但油漆消耗大幅降低。
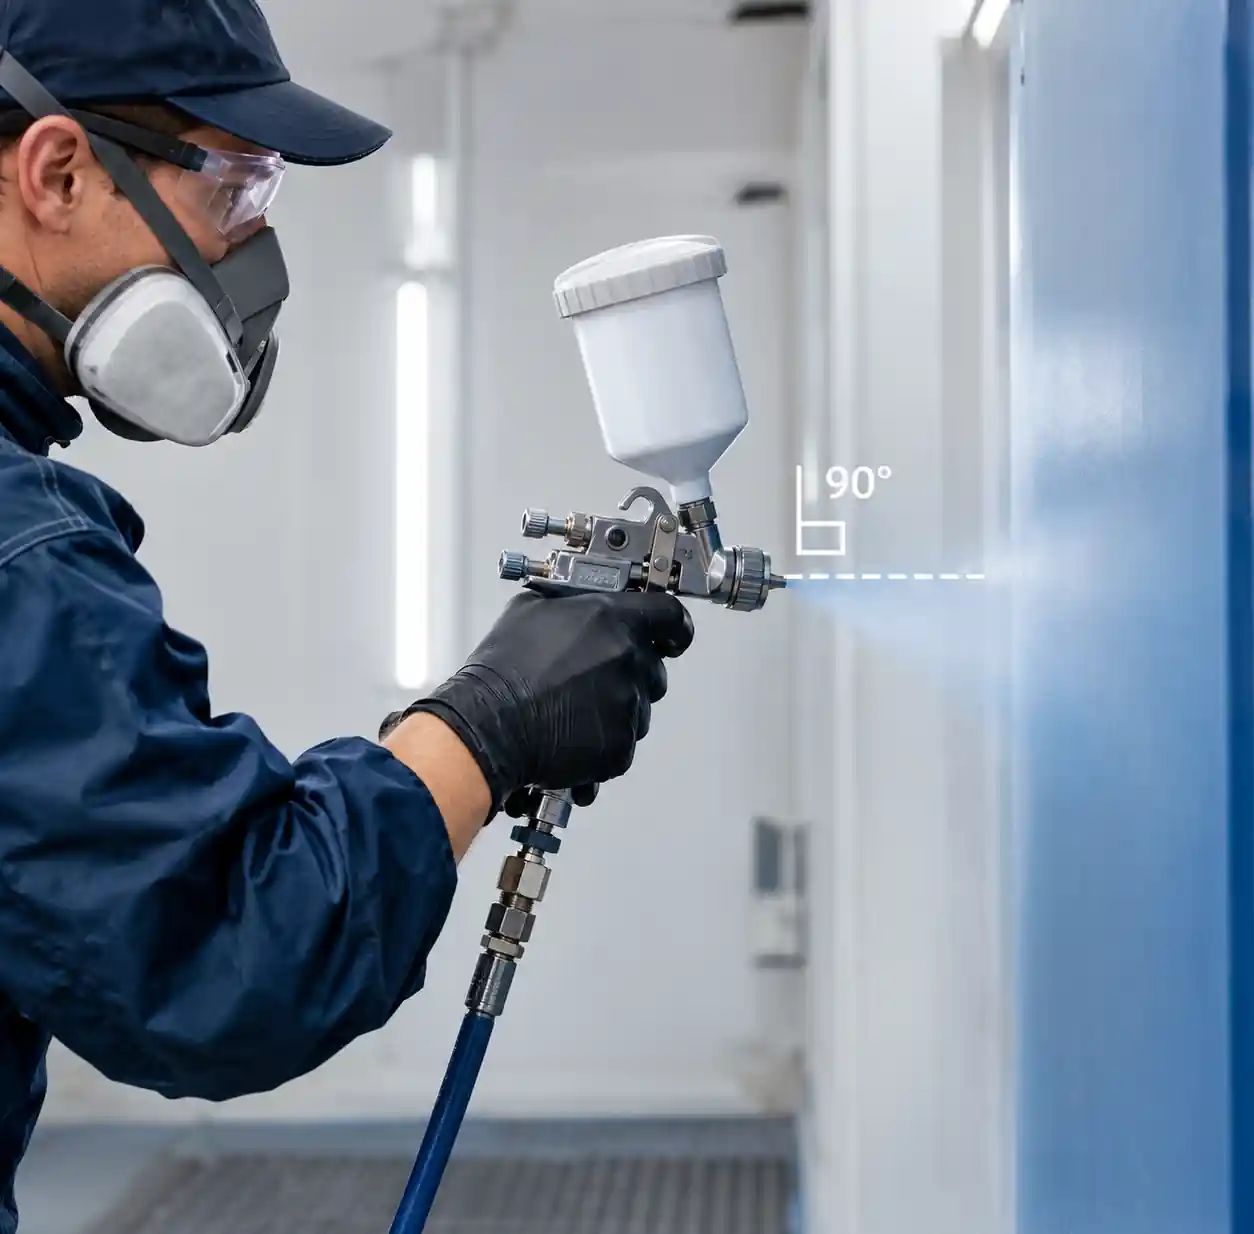 正確的90度噴槍角度技術示範
精準控制噴霧模式
圖案寬度和形狀應該與你的工件幾何形狀相符。寬型較快覆蓋,但會在部分邊緣產生溢濺。窄型圖案能集中塗層並減少小零件的浪費。
大多數噴槍可透過針頭或控制旋鈕調整圖案寬度。對於寬度18英吋的面板,將紙樣設為8-10英吋,重疊過口約50%。這樣能均勻塗層,同時保持圖案在零件範圍內。
重疊技術
每次噴塗時,應重疊50%,以確保塗層厚度均勻。重疊減少會產生條紋,迫使重新塗層,導致噴霧加倍。更多重疊會因塗層過厚而浪費塗層。
穩定的移動速度和圖案寬度一樣重要。一次快速移動、下一次較慢,會造成需要修正的薄厚區域。練習保持穩定的動作——大多數生產噴灑大約每秒一步。
對於小零件,將紙樣寬度縮小到4-6英吋。較窄的圖案防止油漆從零件邊緣延伸到隔間空氣中。對於包含多個小零件的組件,可以考慮使用[空心錐形噴嘴](/hollow-cone-nozzles/),將噴霧集中於圖案中心,減少邊緣浪費。
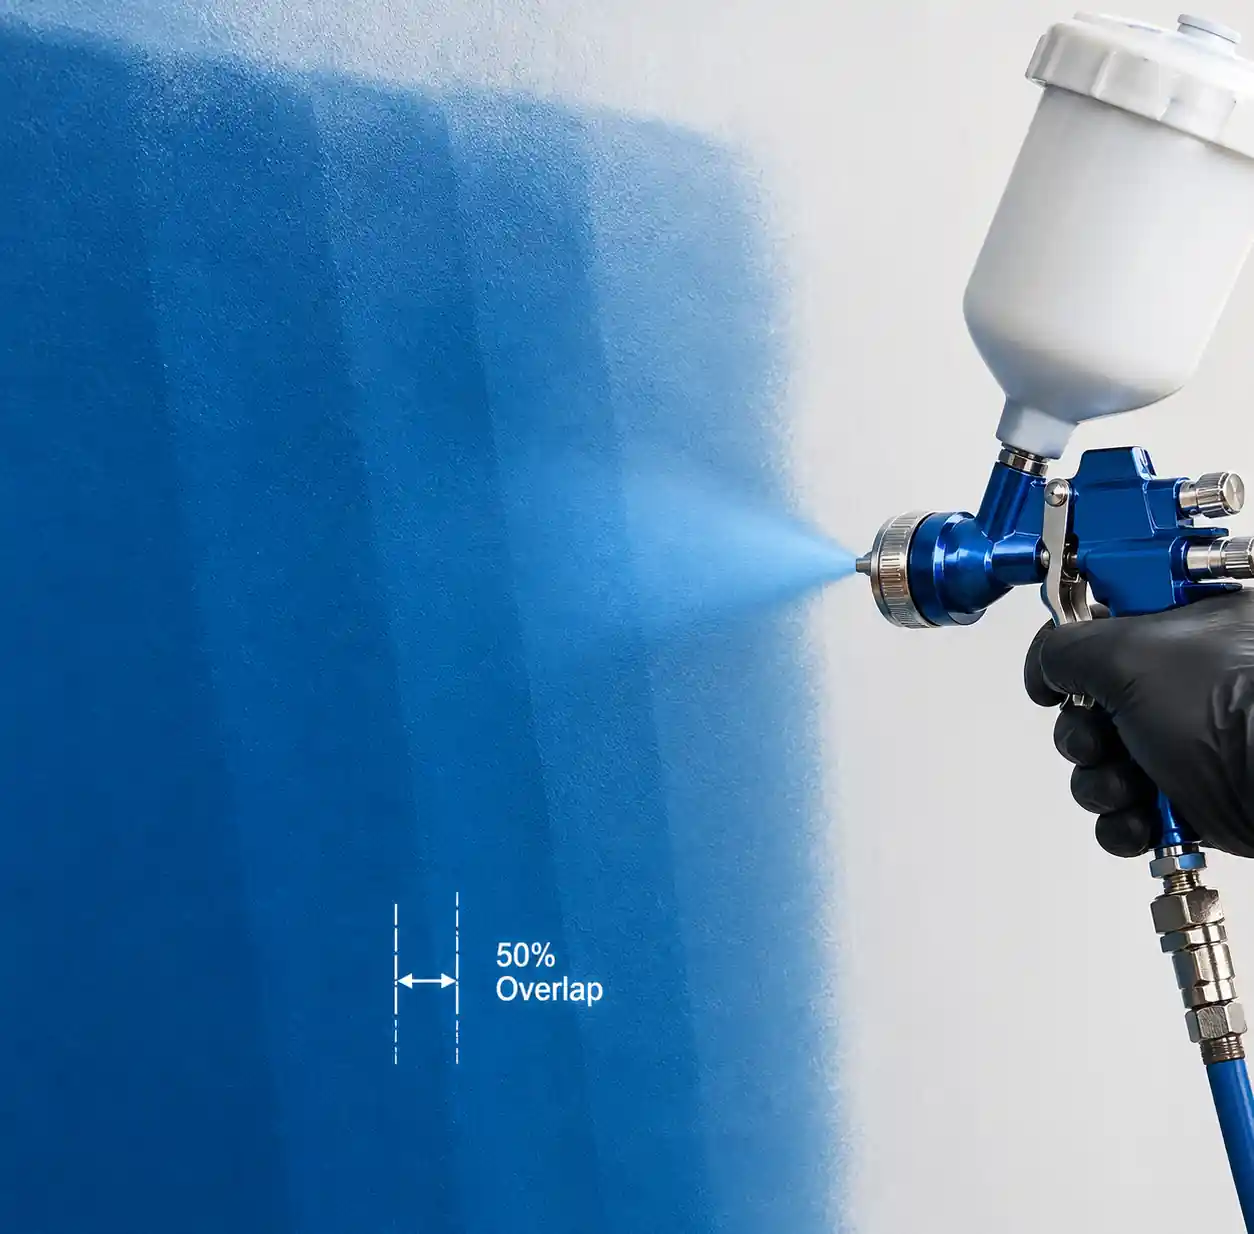 噴霧重疊技術以均勻塗層
噴漆亭設計與通風
即使技術完美,如果噴口產生亂流氣流,也會產生溢流。隔間設計決定了過噴顆粒是否可預測地傳送至濾網,或是在周圍旋轉,造成塗層缺陷與廢棄物。
跨跳與下吸播亭表現
橫風隔間能水平拉空氣穿過工作空間。雖然安裝成本較低,但會造成過度防噴的問題。氣流會將細微顆粒帶過工作檯面,並將其沉積在已塗有的區域。水平流也代表你一半的飛過時會噴進氣流,另一半則是跟著氣流噴霧,造成不穩定的結果。
下吸式隔間會將空氣從地板格柵往下拉。氣流從天花板流向地板,將溢流直接帶離工作檯面。這種層流模式減少了溢流,並產生更乾淨的表面處理。缺點是安裝成本較高且能源消耗增加。
通風率優化
更多氣流不一定更好。過度通風會產生強烈的氣流,將霧化粒子從目標帶離,防止它們落地。大多數汽車噴霧亭的噴霧速度為每分鐘100英尺,足以捕捉過噴,且不會造成干擾空氣流動。
在油漆工工作高度用風速計測量你工作間的空氣流速。超過150 FPM的速度開始影響HVLP噴霧模式。低於75 FPM則會讓溢濺持續並沉積在新塗層上。
平衡通風與濾網維護。堵塞的濾網會增加阻力,即使風扇轉速恆定,實際氣流仍會減少。這會產生反壓,擾亂噴霧的模式。當電阻比基準線高出20%時,就更換濾網。
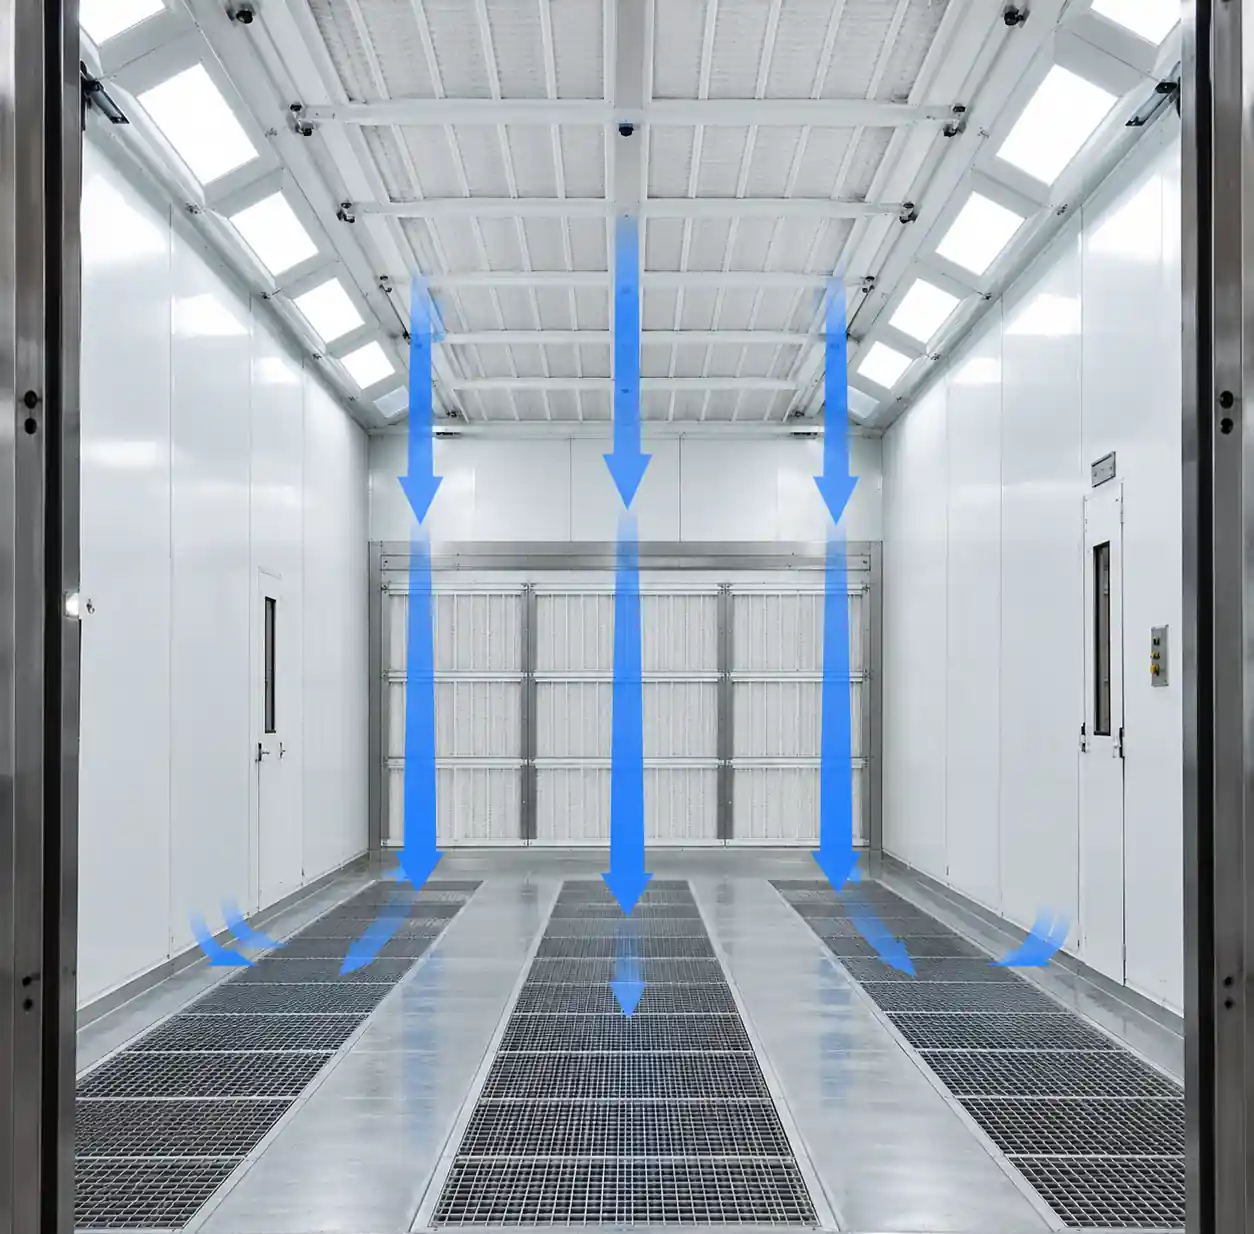 下吸噴霧亭通風系統設計
量化減少溢灑所帶來的成本節省
減少噴灑帶來可衡量的財務效益。根據使用油漆與理論覆蓋率(基於薄膜厚度和表面積)來計算目前的浪費率。這些差異代表過度噴灑及其他損失。
成本分析範例
一家中型汽車翻新店每月噴塗40加侖底漆,每加侖85美元,噴灑率45%(傳統槍),每月浪費塗層花費1,530美元。改用20%過噴的HVLP,每月可減少680美元——每月節省850美元,或每年節省10,200美元。
計算結果是:40加侖×$85 = 每月塗層成本$3,400。45%的過度噴灑,廢棄物價值1,530美元。20%過度噴灑時,廢棄物高達680美元。節省:每月850美元。
再加上減少攤位清潔、減少廢棄零件及縮短週期,節省人力。許多車廠僅靠塗層節省就看到HVLP設備的回收期為18到24個月。
轉會效率監控
每月透過比較實際覆蓋率與理論數據來追蹤轉帳效率。效率下降、技術漂移或設備問題等信號。在生產環境中,安裝噴漆流量計以自動監控各零件的消耗量。
對於工業洗滌及塗層準備系統中的[全錐形噴嘴](/full-cone-nozzles/),優化噴霧參數可減少過度噴霧及後續作業所需的塗層材料。
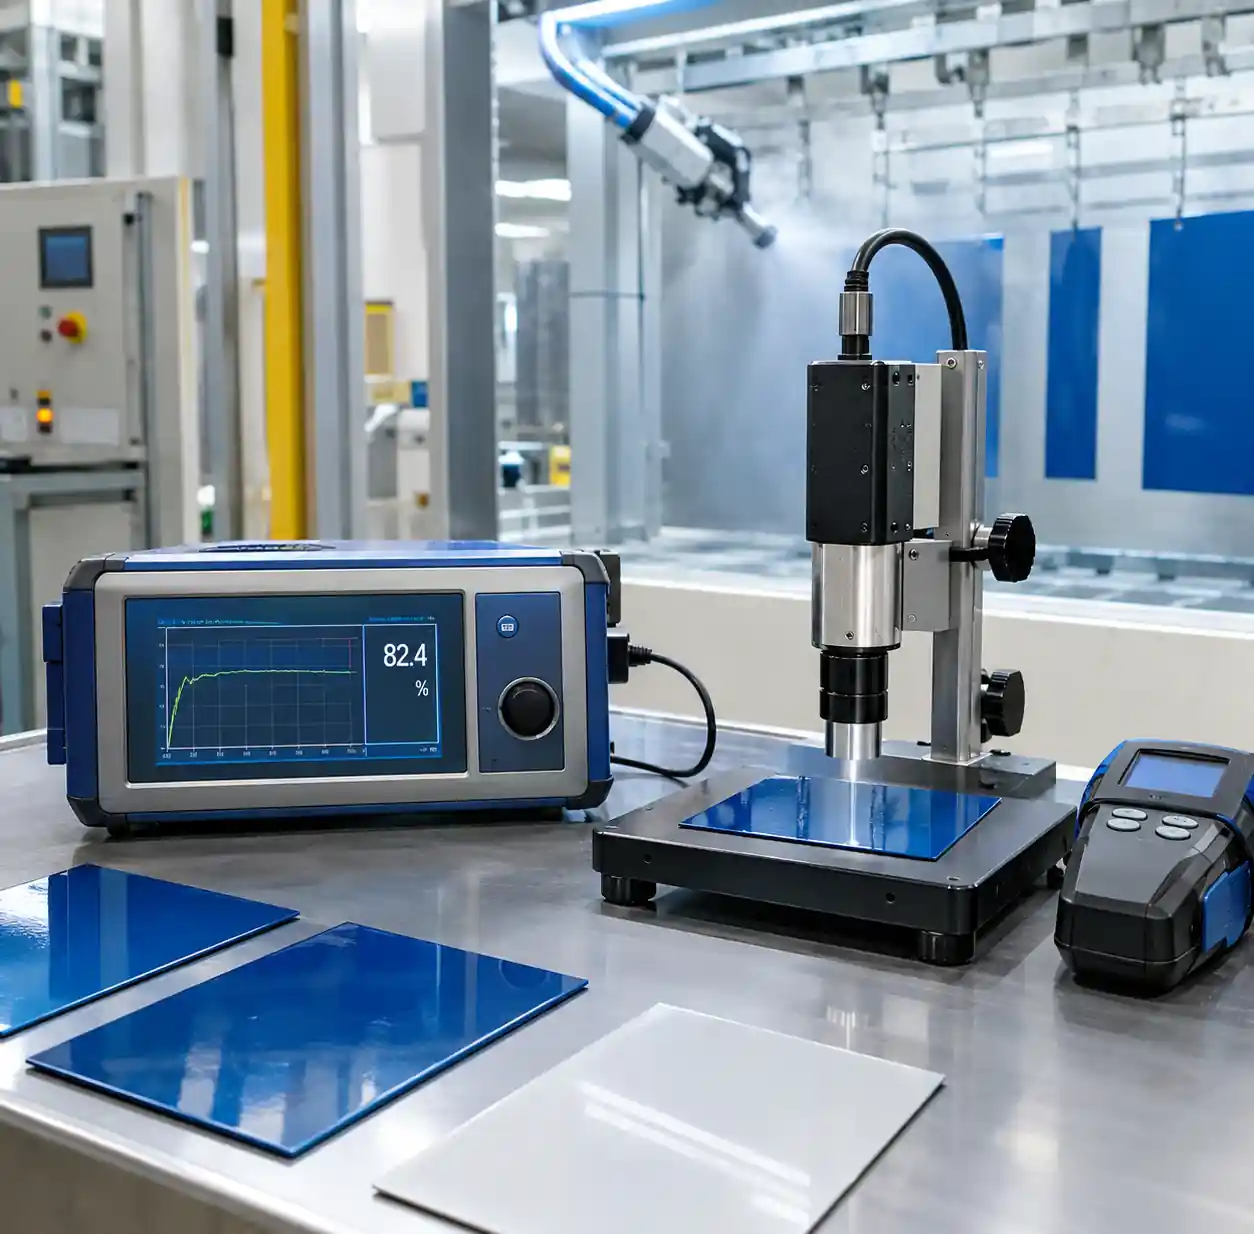 傳輸效率測量與監控設備
常見問題
噴漆過度噴塗的原因是什麼?
過度噴霧的原因是高氣壓將油漆過度霧化成細微顆粒、噴嘴選擇錯誤導致霧氣、噴灑距離表面過遠、噴霧間通風不良導致氣流亂流,以及使用傳統高壓槍而非高壓噴射技術。每個因素都會相互累積——只修正一個,改善效果有限。
高壓防濺系統能比傳統槍械減少多大程度的噴霧?
HVLP系統通常能達到65-85%的轉移效率,而傳統高壓槍僅有25-45%。實際上,這意味著將塗層材料的溢散率從50-60%減少到15-25%。對於每月使用4,000美元塗料的工廠來說,轉換成HVLP每月可節省1,200至1,800美元的廢棄物減少。
減少過度噴灑的最佳噴霧距離是多少?
HVLP系統在距離目標表面6-8英吋處運作最佳。傳統槍械需要8到12英吋。噴得更近可能會有流動和溶劑困住的風險,而噴得更遠則能讓霧化粒子有更多時間漂浮。從氣蓋到水面測量,並在每次通過時保持一致的距離。
降低氣壓是否總是能減少溢流?
降低氣壓只會在一定程度上減少過噴。壓力過低會產生大水滴,造成漆面品質不佳,迫使你重新噴漆,最終造成更多廢棄物。找出針對你特定塗層黏度和噴嘴配置產生可接受霧化的最低壓力——通常在HVLP系統的蓋子處壓力為8-12 PSI。
噴霧亭通風如何影響噴灑程度?
適當的通風能從工作間大氣中去除溢出的微粒,同時不會產生干擾性的氣流。通風不足會讓顆粒停留並停留在新塗層上。通風過多會產生亂流,將霧化的油漆從目標身上拉走。在汽車翻新應用中,目標是每分鐘100英尺的面速。
噴嘴設計能減少工業塗層應用中的過噴嗎?
是的,專門設計的噴嘴在工業環境中能大幅減少噴霧。[平扇噴嘴聲](/flat-fan-nozzles/) 以明確的圖案噴灑濃縮液,盡量減少平面上的邊緣浪費。YuechenPrecision Technology 的空氣霧化噴嘴能精確控制液滴大小,減少漂移,同時維持塗層品質,涵蓋各種黏度與流量。
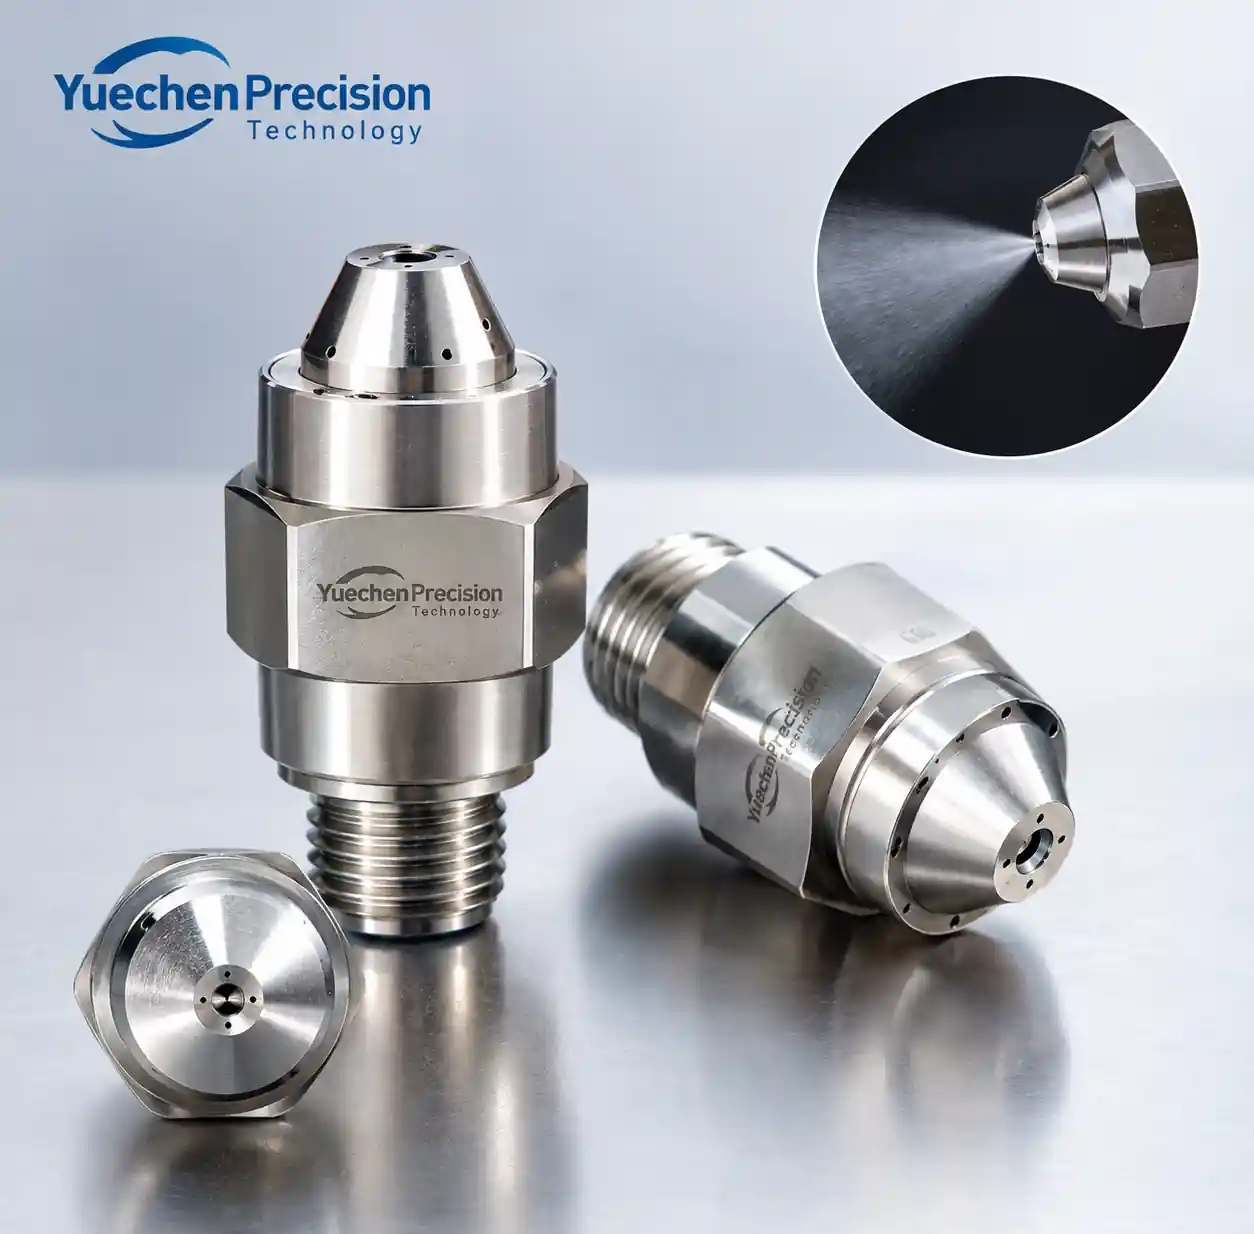 岳辰精密科技工業用空氣霧化噴嘴
結論
減少過度噴灑需要注意設備的選擇、技術與環境。建議先使用 HVLP 技術或適當尺寸的空氣霧化噴嘴,以提升傳輸效率。針對你塗層的具體情況優化氣壓——足夠讓霧化平滑,但不能超過。保持6-8英吋的噴灑距離,並嚴格保持與水面的90度角。
控制噴塗圖案的寬度以符合零件幾何形狀,重疊部分則精確超過50%。確保您的噴霧亭提供100 FPM的層流氣流,以捕捉溢霧且不破壞噴霧模式。這些改進通常能將溢灑率從40-50%降至15-25%,帶來顯著的成本節省。
每月追蹤你的轉運效率,以找出技術漂移或設備退化。微小的改變會隨時間累積——例如,在一家每年使用5萬美元塗層的車間,效率提升10%,每年可節省5,000美元。此處所述的實務適用於從汽車翻新到工業生產塗層等多個應用。
先從一項改進開始,衡量成果後再添加其他改進。此方法識別出哪些變更能為您的特定營運帶來最大價值。